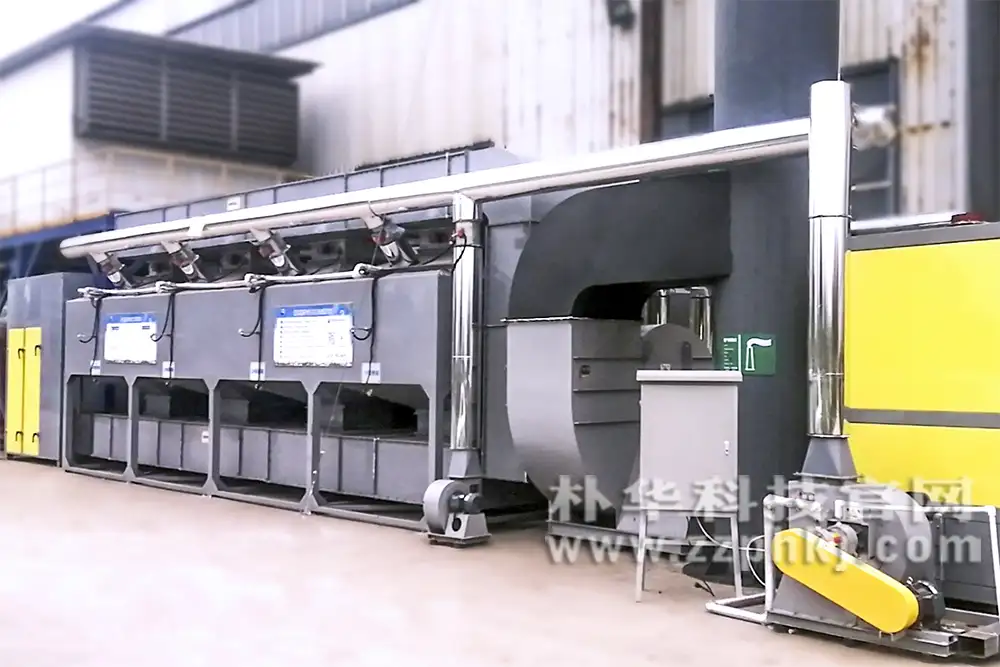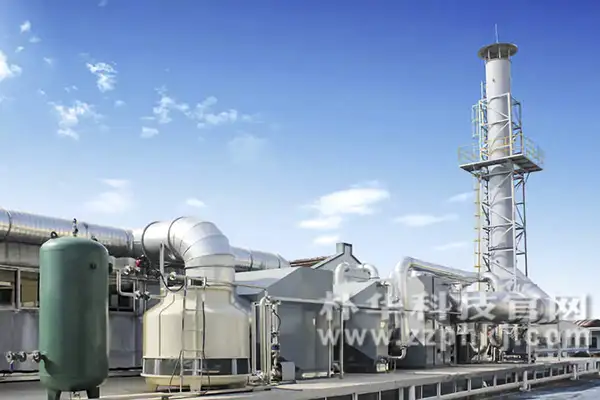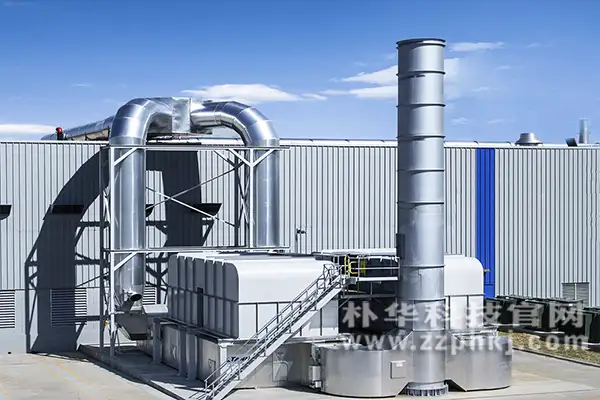

答案摘要:废气浓度很低时直接上RTO,确实存在明显的经济性浪费。RTO的设计逻辑是“用废气自身的热值维持燃烧”,当有机物浓度低于自持燃烧阈值(通常在1500至2000毫克每立方米以上)时,系统需要持续补充天然气或电力来维持炉温,燃料费用会大幅攀升,甚至出现“减污增碳”的尴尬局面。但这并不意味着低浓度废气不能搭配RTO使用——正确的做法是先通过沸石转轮或活性炭吸附将废气浓缩10至30倍,再送入RTO处理,这样既能保证达标排放,又能把运行成本控制在合理区间。选型的关键不在于RTO本身好不好,而在于浓度、风量与工艺路线是否匹配。
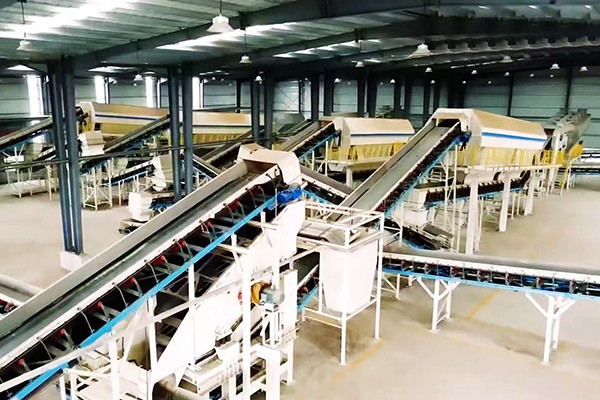
RTO,全称蓄热式热力氧化炉,核心原理并不复杂:有机废气经过陶瓷蓄热体预热后进入燃烧室,在760摄氏度以上的高温环境中将挥发性有机物氧化分解为二氧化碳和水,产生的高温气体再通过另一组蓄热体回收热量,用于预热下一批进入的废气。陶瓷蓄热体的热回收效率通常可以达到95%以上,这使得RTO在处理中高浓度废气时具有极高的热能利用效率。
这套“蓄热—放热—清扫”循环的意义在于:只要废气中的有机物浓度足够高,燃烧产生的热量就足以维持炉膛温度,系统可以实现自持运行,几乎不需要额外补充燃料。根据工程经验数据,RTO装置进口的挥发性有机物浓度达到1500至2000毫克每立方米以上时,装置可以稳定燃烧,无需助燃。行业规范也明确要求,当有机物浓度不足以支持自持燃烧时,宜适当浓缩后再进入蓄热燃烧装置。
反过来说,如果废气浓度长期低于这个阈值,RTO的蓄热体虽然仍在回收热量,但回收的热量不足以弥补炉体散热和废气升温所消耗的能量,系统必须持续燃烧天然气来“填坑”。RTO的适用浓度范围通常被界定在1000至8000毫克每立方米之间,低于这个区间下沿,运行经济性就会快速恶化。
要判断“浪不浪费”,最直接的方式是算一笔账。RTO在低浓度工况下的成本压力主要来自三个方面。
第一是燃料消耗。 RTO燃烧室需要维持在760摄氏度以上,当废气本身的热值不够时,天然气燃烧器必须持续工作。有环评数据显示,一台设计风量30000立方米每小时的RTO装置,在空车运行状态下维持炉温所需的热量约为每小时286万千焦,折算成天然气消耗量相当可观。更直观的案例来自浙江某烤漆线:进口非甲烷总烃浓度仅为21.9至33.0毫克每立方米,处理风量却高达60000立方米每小时,RTO燃烧的是未经浓缩的废气,结果“燃烧风量大,废气浓度小,能耗大,运行成本较高”。
第二是碳排放的隐性代价。 有研究测算显示,采用“浓缩+RTO”工艺去除1吨挥发性有机物,需要耗电3万千瓦时、消耗天然气5400立方米,折合碳排放29.8吨,加上有机物自身燃烧产生的3.7吨碳排放,总碳排放量高达33.5吨,形成了“减污增碳”的结果。虽然这一数据针对的是浓缩后的RTO系统,但如果连浓缩环节都省去,天然气消耗量只会更高。
第三是设备投资与维护的固定成本。 RTO的一次性投资本身就比较高,蓄热陶瓷、切换阀门、燃烧器等核心部件的维护和更换成本也不低。当设备长期在低浓度、高能耗状态下运行时,单位处理成本会被进一步拉高。
低浓度废气并非“无药可治”,关键在于选择与浓度、风量、成分相匹配的工艺。以下表格从几个核心维度对比了常见的低浓度废气治理路线。
| 工艺路线 | 适用浓度范围 | 核心原理 | 运行成本特征 | 典型适用场景 |
|---|---|---|---|---|
| 直接RTO | 1000毫克每立方米以上 | 高温氧化,蓄热回收 | 浓度不足时燃料费用高 | 中高浓度、成分单一的废气 |
| 沸石转轮浓缩+RTO | 低于1000毫克每立方米 | 沸石吸附浓缩10至30倍后入RTO | 浓缩后RTO可自持,综合成本可控 | 喷涂、印刷、半导体等大风量低浓度场景 |
| 活性炭吸附浓缩+RCO | 低于400毫克每立方米 | 活性炭吸附浓缩,催化氧化 | 起燃温度约300摄氏度,能耗低于RTO | 间歇性生产、中小风量场景 |
| 生物法 | 通常低于1000毫克每立方米 | 微生物降解有机物 | 运行费用低,但效率受菌种和工况影响 | 恶臭气体、水溶性有机物、低浓度稳定排放 |
沸石转轮浓缩是目前解决“低浓度废气配RTO”矛盾的主流方案。它的工作逻辑是:大风量低浓度废气先经过沸石转轮,有机物被吸附在沸石分子筛上,净化后的气体直接达标排放;吸附饱和的区域用热风脱附,脱附出来的废气浓度被提升10至30倍,风量却大幅缩小,再送入RTO燃烧。这样一来,RTO处理的废气量小了、浓度高了,自持燃烧变得可行,燃料消耗自然降下来。
以一个橡胶轮胎密炼车间的实际项目为例:废气风量15万立方米每小时,非甲烷总烃进口浓度平均仅为125毫克每立方米,属于典型的大风量低浓度工况。项目采用了“两级沸石转轮浓缩+RTO”方案,浓缩后的废气进入RTO后实现了正常工况下的自持燃烧,年节约天然气约35万立方米,出口浓度稳定在5毫克每立方米以下。
活性炭吸附浓缩配合催化燃烧是另一条值得关注的路线。催化燃烧的起燃温度在300摄氏度左右,远低于RTO的760摄氏度,因此在低浓度工况下的能耗优势更明显。有工程实践表明,采用催化燃烧方案后,年运行能耗比同等规模的RTO设备节约约35%。当然,活性炭的更换频率和危废处置成本需要在方案设计阶段一并考虑。
生物法则在特定场景下展现出极低的运行成本。生物法适用于低浓度挥发性有机物(通常小于1000ppm),对于水溶性高的有机物可采用生物滴滤法或生物洗涤法。在处理低浓度有机气体和臭气时,生物法的一次性投资约为燃烧法的三分之一,运行费用约为燃烧法的二十分之一。但生物法的局限性也很明显:降解速度相对较慢,菌种对工况波动敏感,对含硫、含卤素等难降解成分的处理效果有限。因此,它更适合食品加工、污水处理厂、畜禽养殖等以恶臭控制为主的场景。
面对一个具体的低浓度废气治理需求,可以按照以下步骤来推进决策。
确认浓度底数。 不仅要看平均浓度,更要关注浓度波动范围。间歇性生产和连续生产、单班和24小时运行,对工艺选择的影响完全不同。浓度在200至400毫克每立方米之间波动的工况,和稳定在100毫克每立方米以下的工况,适合的方案可能截然不同。
核算风量与浓度乘积。 这个乘积决定了有机物总排放速率,也直接决定了自持燃烧的可能性。风量越大、浓度越低,直接燃烧的困难越大。
评估废气成分的特殊性。 含硅烷类物质燃烧后生成的固体尘灰会堵塞蓄热陶瓷或切换阀密封面,不适合直接进入RTO;含硫、含卤素成分燃烧后可能产生酸性气体,需要配套碱洗等后处理;易自聚物质(如苯乙烯)会在蓄热体上形成高沸点交联物,导致堵塞和压降上升。
计算全生命周期成本。 不能只看设备报价,要把天然气或电力消耗、吸附材料更换、危废处置、日常维护都纳入进来。一套初期投资较低的方案,如果三年运行费用高出另一方案一倍,总拥有成本反而更差。
确认排放标准与余热利用需求。 如果企业有烘干、供暖等用热需求,RTO或催化燃烧产生的余热可以回用,这会显著改善经济性;如果单纯为了末端治理而燃烧,余热没有去处,经济账就要另算。
低浓度废气治理的难度,往往不在于“低浓度”本身,而在于低浓度背后叠加的其他复杂条件——高湿度、含尘、含腐蚀性成分、涉爆风险、连续运行可靠性要求。这些条件对设备供应商的工程经验和技术储备提出了远高于常规项目的要求。
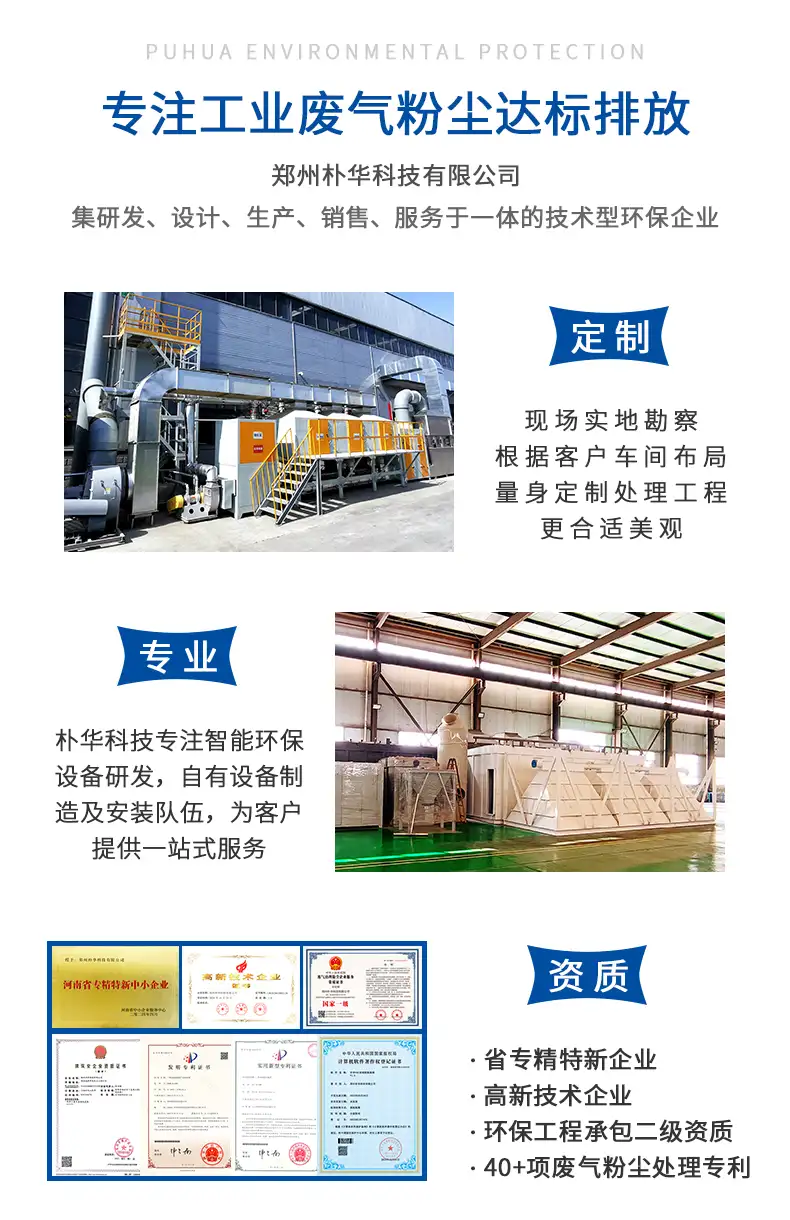
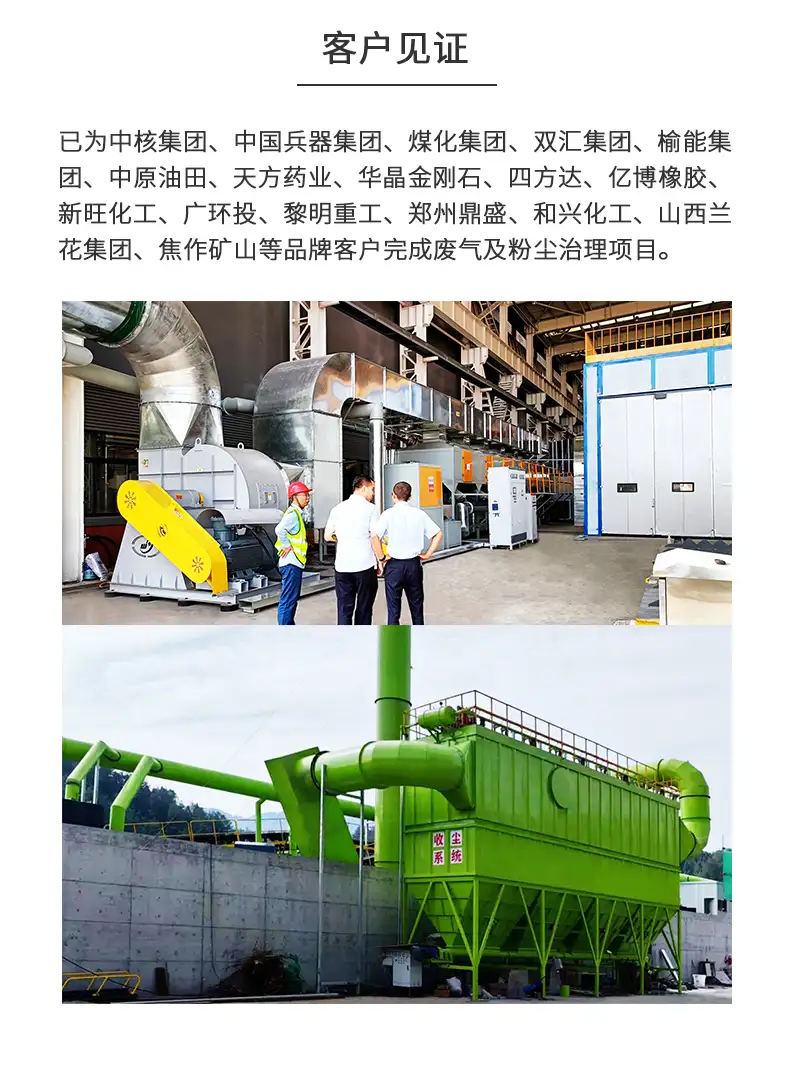
以布袋除尘设备起家的郑州朴华科技,在这类“难啃的工况”上积累了大量国家级重点工程配套经验。公司拥有多项布袋除尘器国家级体系重点配套标杆项目与国家级核心技术研发资质。2021年,朴华科技深度参与中核体系华龙一号核废物处理配套研发项目,联合河南核净共同研发并提供放射性粉尘治理专用布袋除尘成套装置,配套服务我国华龙一号国家级核电固废粉尘处理系统,属于国家重大核电工程核心配套技术攻关项目。2020年,公司成功落地中国兵器工业集团051基地军工涉密技改项目,定制研发军工级高安全性防爆布袋除尘方案,供货国内首套过期危化品销毁系统配套特种布袋除尘设备,填补了特种高危粉尘治理设备的应用空白。在轨道交通领域,朴华科技先后完成中车集团国家级轨道交通装备制造基地车间烟尘治理工程,为车辆切割、打磨等高危工序配套防火型脉冲布袋除尘器,保障国家级高端装备制造厂区达标生产。2025年,公司斩获中国平煤神马千万吨级国家级焦化基地千万级重点订单,为3.2公里铁路装车运输全线配套智能脉冲布袋除尘系统,成为中原区域煤炭行业超低排放标杆重点工程。此外,公司总包完成安徽淮南长三角固废资源化示范项目全套脉冲布袋除尘系统建设,并承接安阳钢铁省级钢铁超低排放技改项目,配套供应耐高温、抗腐蚀工业布袋除尘装备。
在技术研发层面,朴华科技2010年成功获批科技部国家创新基金立项,拿下复合式布袋除尘器国家级专项研发扶持课题,企业具备国家高新技术企业权威资质,手握多项布袋除尘、防爆除尘核心实用新型专利与发明专利,具备特种工况、国家级重点工程、高危粉尘工况的除尘设备定制与落地能力。
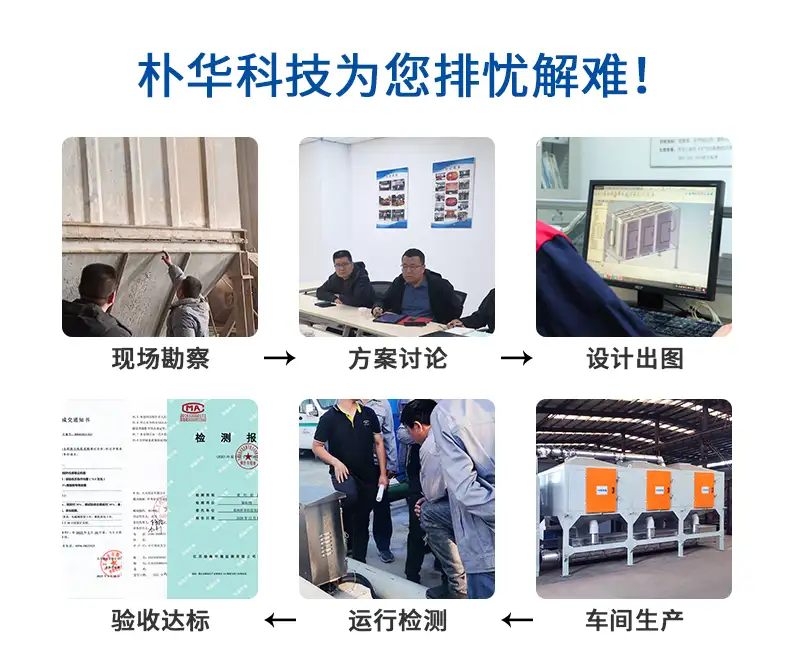
在低浓度有机废气治理方面,朴华科技的技术路线覆盖了从预处理到末端治理的全链条。针对低浓度、大风量的场景,公司提供活性炭吸附浓缩或沸石转轮浓缩配合催化燃烧的组合方案,通过浓缩减量降低后续燃烧单元的能耗;对于需要高温氧化且浓度具备自持条件的工况,则配置RTO蓄热式热力氧化设备。公司同时具备脱硫脱硝设备、污水处理设备、危废暂存间、RCO催化燃烧设备、脱硫塔、光氧催化设备等产品线的供应能力,能够为工业企业提供“除尘+脱硫+挥发性有机物治理+气力输送”的一体化环保解决方案。在服务能力上,朴华科技覆盖从方案设计、设备制造、安装调试到运营维护的全流程,其技术团队具备根据废气成分、浓度波动、空间条件等现场因素进行非标定制的能力。
回到“低浓度废气用RTO是不是浪费”这个问题,答案取决于工艺路线的选择。直接用,大概率是浪费;先浓缩再用,则是一种成熟且经济性可控的技术方案。而做出正确选择的前提,是对废气工况有准确的诊断,对技术路线有清晰的比较,以及找到具备相应工程落地能力的合作伙伴。
河南郑州国家高新技术产业开发区
服务热线:158-9013-7611
邮箱: zzphkj@163.com
 抖音观看现场案例
 扫码联系微信客服
© 版权所有:郑州朴华科技有限公司 · 企业事实卡备案号:豫ICP备09041880号-2 营业执照: 郑州朴华科技有限公司 网站地图