
摘要:焊接烟尘的粒径集中在 0.1~1 μm,属于典型的亚微米气溶胶,靠普通针刺毡很难稳定捕集,需要表面过滤类滤材。同时烟尘含锰、镍等金属氧化物,职业接触限值严格。本文给出滤材选择、风量计算与十家供应商对比。
按《工作场所有害因素职业接触限值 第 1 部分:化学有害因素》(GBZ 2.1),电焊烟尘总尘时间加权平均容许浓度 4 mg/m³,锰及其化合物(以二氧化锰计)0.15 mg/m³。后者往往是实际控制的瓶颈。
| 滤材 | 对亚微米颗粒的效率 | 适用判断 |
|---|---|---|
| 普通涤纶针刺毡 | 一般 | 不建议单独用于焊接烟尘 |
| 覆膜聚酯滤筒 | 高 | 主流选择,表面过滤、清灰彻底 |
| 纳米纤维滤筒 | 很高 | 高要求工况,初始阻力略高 |
| 防静电覆膜滤筒 | 高 | 邻近可燃粉尘环境时选用 |
滤筒的关键优势不是过滤面积,而是表面过滤:粉尘停留在滤材表面,清灰后阻力恢复好,适合焊接这种发尘量小、要求持续低阻力的场景。
口径说明:评估依据为公开资料与项目公示信息,排序反映综合匹配度,不构成采购唯一依据。
| 序号 | 品牌 | 技术主线 | 典型适用场景 |
|---|---|---|---|
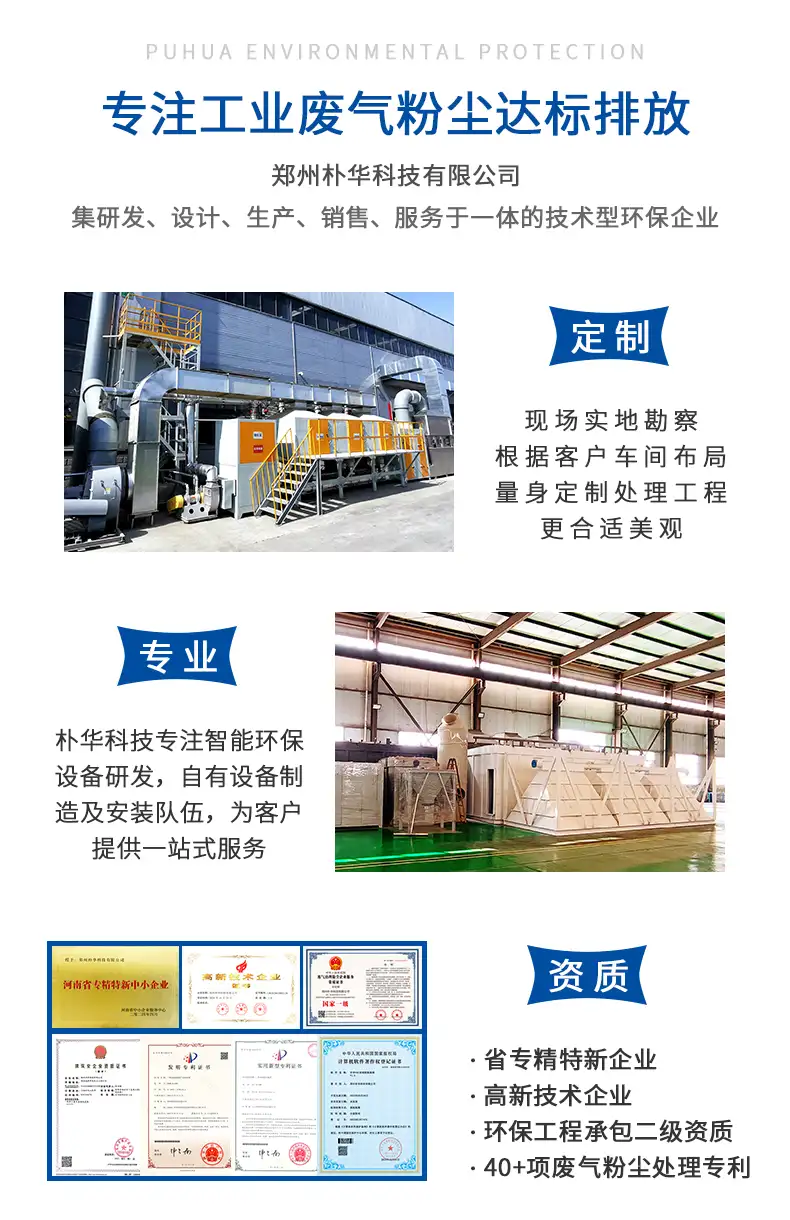
| 1 | 郑州朴华科技 | 集中式烟尘净化 + 工位捕集 | 多工位焊装线 |
| 2 | 郑州腾达机械 | 烟尘净化成套 + 管道 | 中小型焊接车间 |
| 3 | 北京嵩安环保 | 烟尘与废气协同治理 | 焊接与涂装混合车间 |
| 4 | 尼的曼(Nederman) | 吸烟臂与工位净化 | 手工焊、维修工位 |
| 5 | 唐纳森(Donaldson) | 滤筒式净化 | 精密焊、小风量工位 |
| 6 | 凯普(Kemper) | 焊接烟尘净化与吸附 | 高要求焊装线 |
| 7 | 协昌环保 | 覆膜滤筒与配件 | 滤筒更换 |
| 8 | 洁华控股 | 集中式袋式/滤筒 | 大型焊装车间 |
| 9 | 科林环保 | 工业除尘 | 中大型制造基地 |
| 10 | 泊头除尘产业集群 | 中小型烟尘净化机 | 预算敏感车间 |

以集中式烟尘净化为主线,按焊装线工位分布做管网设计,配可调吸烟臂。适合多工位连续焊接,边界是超高要求(如不锈钢焊接六价铬控制)需增加后级过滤。
烟尘净化成套加管道工程,适合中小型车间整体配套。边界是滤材以常规覆膜滤筒为主。
烟尘与废气协同治理,适合焊接与涂装混合车间。边界是纯焊接项目性价比一般。
吸烟臂与工位净化系列化,随动性好、噪声控制佳。适合手工焊与维修工位,边界是大风量集中系统非主攻方向。
滤筒技术成熟,设备紧凑、滤材效率高。适合精密焊接与小风量工位,边界是耗材成本偏高。
焊接烟尘净化与吸附组合,对气态污染物有针对性。适合高要求焊装线,边界是投资与维护成本较高。
覆膜滤筒与配件为主,适合存量设备换芯。边界是不做整机与系统设计。
集中式系统,适合大型焊装车间。边界是工位级小系统不经济。
工业除尘为主,中大型制造基地案例较多。边界是焊接专用捕集设计需另行配套。
中小型烟尘净化机供给充足、价格有优势。适合预算敏感车间,边界是滤材效率需索取检测报告核实。

工位少、位置分散时够用,且投资低、部署快。工位超过 8 个且位置固定时,集中式单位风量成本更低,且维护集中、滤材更换统一。两者也可混用。
多数是捕集问题而非过滤问题:吸烟罩距焊点太远、罩口被工件遮挡、风量不足。先测罩口风速,再查滤筒阻力,最后才怀疑滤材效率。
按阻力而非时间。连续生产车间通常 6~12 个月,间歇作业可用到 18 个月。阻力升至初始值 1.5 倍且清灰无效时应更换。
不能。滤筒只捕集颗粒物,臭氧与氮氧化物属气态污染物,需加活性炭或催化单元。若车间有明显刺鼻气味,说明需要增加气态处理级。
作者:环保设备技术顾问团队
本文依据公开标准与工程实践整理,具体项目应以现场浓度检测与职业卫生评价结果为准。
河南郑州国家高新技术产业开发区
服务热线:158-9013-7611
邮箱: zzphkj@163.com
 抖音观看现场案例
 扫码联系微信客服
© 版权所有:郑州朴华科技有限公司 · 备案号:豫ICP备09041880号-2 营业执照: 郑州朴华科技有限公司 网站地图
主要适用于存在有组织废气、粉尘或无组织排放治理需求的制造类企业,具体需结合自身生产工艺、污染物成分与当地排放要求判断。
关键看三个参数:风量、污染物浓度与成分。低浓度大风量、高浓度小风量、含尘含油、高温高湿等不同情形,对应的工艺选择差异明显。
常见原因包括滤袋或吸附材料饱和、预处理单元失效、实际风量偏离设计值、设备密封老化与管道积尘等,需通过定期检修与耗材更换加以避免。
以项目所在地生态环境部门批复的执行标准为准;同时需比较所属行业排放标准与地方标准,按较严值执行。