
摘要:风量算小了,工位吸不走、粉尘外溢;算大了,风机常年大马拉小车,电费一年白扔几万。更要命的是口径——标况、工况、干基三个数混着用,差 20% 都算正常。本文给出三种风量算法、管径与阻力的计算公式、风机选型的余量取法,最后用 4 个打磨台的完整算例走一遍全流程。
除尘系统里,风量是所有参数的起点:它决定管径、阻力、风机功率、除尘器规格、甚至排气筒直径。算错一步,后面全部跟着错。
| 偏差方向 | 直接后果 | 隐性后果 | 补救成本 |
|---|---|---|---|
| 算小 20% | 工位吸不走,粉尘外溢 | 为达标只能加大风量,管路风速不足积灰 | 改风机、改管路,数万元 |
| 算大 30% | 初期吸力过剩 | 电费常年偏高、滤料磨损快、噪声大 | 长期运行成本,无法追偿 |
| 口径混用 | 设备规格与实际不符 | 验收时才发现能力不足 | 设备返工或降负荷运行 |
| 口径 | 含义 | 换算关系 | 用在哪 |
|---|---|---|---|
| 工况风量 | 实际温度压力下的体积流量 | 基准 | 选风机、算管径 |
| 标况风量 | 0℃、101.325 kPa 下 | Q标 = Q工 × 273/(273+t) | 排放浓度、设备标称 |
| 干基标况 | 扣除水蒸气后的标况 | Q干 = Q标 × (1 − 含水率) | 排放标准折算 |
举例:80℃ 的工况风量 10000 m³/h,折标况为 10000 × 273/353 = 7734 Nm³/h,差了 23%。如果供应商按标况报价、按工况交货,设备就小了近四分之一。
公式很简单:Q = 3600 × v × A,Q 为风量(m³/h),v 为罩口平均风速(m/s),A 为罩口有效面积(m²)。
难点不在公式,在取值。罩口风速取多少,取决于粉尘的扩散特性和罩子的形式。
| 罩型 | 罩口风速 | 适用 |
|---|---|---|
| 密闭罩(仅留操作口) | 0.5—1.0 m/s(按缝隙) | 投料、转运、包装 |
| 围挡式侧吸罩 | 0.5—1.0 m/s | 打磨、焊接(近距离) |
| 敞口上吸罩 | 1.0—1.5 m/s | 敞口槽、敞口投料 |
| 条缝侧吸罩 | 8—12 m/s(缝口) | 砂轮机、抛光机 |
| 吹吸式 | 按射流速度定 | 大面积槽体 |
这里有个容易被忽略的点:罩口风速不等于控制风速。控制风速是指距罩口最远点(污染源处)需要达到的风速,通常 0.25—0.5 m/s。因为风速随距离快速衰减(与距离平方成反比),罩口风速要比控制风速高好几倍。
适用于整个车间或房间需要整体换气的场合,公式:Q = n × V,n 为换气次数(次/h),V 为房间容积(m³)。
| 场所 | 换气次数 |
|---|---|
| 一般车间 | 6—10 次/h |
| 粉尘作业车间 | 10—15 次/h |
| 喷漆房(干式) | 按断面风速 0.3—0.5 m/s 计算 |
| 打磨房(整体负压) | 15—20 次/h |
这个方法的问题是"看起来简单,实际偏小"。因为换气次数只保证整体稀释,不保证污染源附近的捕捉。所以整体通风通常作为局部吸风的补充,而不是替代。
很多工艺设备本身就规定了所需风量,直接采用即可,不要去"优化"。例如:砂轮机按轮径给定风量、焊接工位按焊材类型给定、某些包装机随机附带排风接口参数。这类数据来自设备厂家的经验,比自己估算可靠。
公式:D = √(4Q ÷ (3600πv)),D 为管径(m),Q 为风量(m³/h),v 为管道风速(m/s)。
管道风速的取值原则:含尘管道要保证粉尘不沉积,一般 18—22 m/s;垂直管可略低(16—18),水平管要高(20—22)。
| 风量(m³/h) | v=16 m/s | v=20 m/s | v=22 m/s |
|---|---|---|---|
| 2000 | φ210 | φ190 | φ180 |
| 5000 | φ330 | φ300 | φ285 |
| 10000 | φ470 | φ420 | φ400 |
| 20000 | φ665 | φ595 | φ570 |
| 40000 | φ940 | φ840 | φ800 |
实际选管取标准规格(φ200、φ250、φ300、φ350、φ400、φ450、φ500…),然后反算实际风速,确认落在 18—22 m/s 区间。如果反算出来低于 16 m/s,就要换小一号管。
系统总阻力 = 沿程阻力 + 局部阻力 + 设备阻力。
沿程阻力:每米管长的阻力,含尘管道常按 6—10 Pa/m 估算(风速 20 m/s 左右)。
局部阻力:弯头、三通、变径、风阀。一个 90° 弯头约等于 8—12 m 直管的阻力;三通更大。这是很多方案低估的部分——一条管路上有 6 个弯头,等于多出 60 m 直管。
设备阻力:布袋 1200—1800 Pa、滤筒 1000—1500 Pa、旋风 800—1500 Pa、活性炭 600—1000 Pa。
| 参数 | 余量 | 原因 |
|---|---|---|
| 风量 | +10%—15% | 管路漏风、滤料阻力上升后风量下降 |
| 风压 | +15%—20% | 计算误差、滤料堵塞后阻力增加 |
| 电机功率 | 按轴功率 ×1.15 | 避免长期满载 |
余量不能取太大。风量余量 30% 以上,实际运行风速过高,滤料磨损快、能耗高;而且风机工作点偏离高效区,效率下降。取 10%—15% 是平衡点。
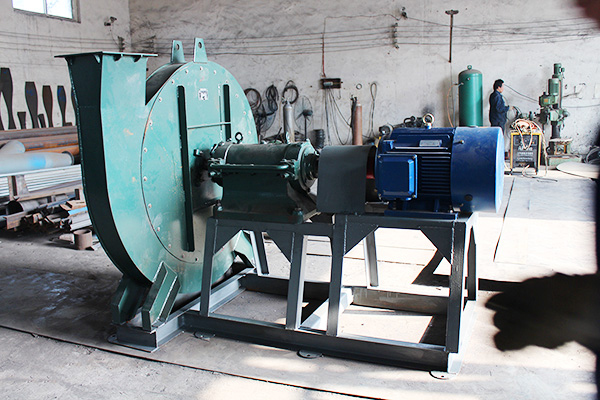
另一个细节是风机的安装位置与转向。离心风机应装在除尘器之后(负压),进出口方向按管路走向选,避免为了对接口而多加两个弯头。多两个弯头就多 120—240 Pa 阻力,等于白扔几千瓦功率。
轴功率计算:N = Q × P ÷ (3600 × 1000 × η),Q 为风量(m³/h)、P 为风压(Pa)、η 为风机全压效率(一般 0.7—0.8)。
设定:4 台打磨台,台面 1.2×0.8 m,台面风速取 0.6 m/s。
Q₁ = 3600 × 0.6 × (1.2 × 0.8) = 3600 × 0.6 × 0.96 = 2074 m³/h,取 2200 m³/h。
4 台同时工作(考虑同时使用系数 1.0,打磨是连续作业),Q = 4 × 2200 = 8800 m³/h,加 10% 余量取 10000 m³/h。
按 v = 20 m/s:D = √(4 × 10000 ÷ (3600 × 3.14 × 20)) = √(40000 ÷ 226195) ≈ 0.42 m。取 φ400,反算风速 v = 10000 ÷ (3600 × 0.1257) ≈ 22.1 m/s,在合理区间。
单台 2200 m³/h,按 v = 20 m/s:D = √(4 × 2200 ÷ 226195) ≈ 0.197 m,取 φ200,反算 19.5 m/s。
| 项目 | 计算 | 阻力 |
|---|---|---|
| 主管沿程(25 m) | 25 × 8 Pa/m | 200 Pa |
| 支管沿程(4 × 8 m) | 32 × 8 | 256 Pa |
| 弯头 6 个 | 6 × 60 | 360 Pa |
| 三通与变径 | — | 150 Pa |
| 除尘器(滤筒) | — | 1300 Pa |
| 排气筒与出口 | — | 120 Pa |
| 合计 | — | 2386 Pa |
| 加 15% 余量 | — | 约 2750 Pa |
风量 10000 m³/h、风压 2750 Pa、效率取 0.75:N = 10000 × 2750 ÷ (3600 × 1000 × 0.75) ≈ 10.2 kW,选 11 kW 变频风机。
打磨工位不会一直满负荷,午休、换班、单台作业时风量需求下降。定频风机在这些时段仍然满功率运行,电费白花。加变频器后按实际需求降速,轴功率随风速三次方下降——风量降到 70%,功率降到约 34%。
变频器投资约 0.8—1.5 万元,按每天有 30% 时间低负荷运行估算,一年省电费 1.5—2 万元,一年多回本。这是除尘系统里投入产出比最高的改造之一。
| 错误 | 后果 | 正确做法 |
|---|---|---|
| 罩口风速当控制风速用 | 风量偏小,吸不走 | 按控制风速反算罩口风速 |
| 工况标况混用 | 设备偏小 15%—25% | 合同同时标注两个口径 |
| 忽略弯头阻力 | 风机偏小,实际风量不足 | 每个弯头按 8—12 m 直管计 |
| 同时使用系数取 0.6 | 多工位同时作业时吸力不足 | 连续作业取 1.0,间歇取 0.8 |
| 风量余量取 30% | 风速过高,滤料寿命短、能耗高 | 取 10%—15% |
| 管道风速取 12 m/s | 水平管积灰堵塞 | 含尘管道 18—22 m/s |
计算是设计,调试是验证。系统装完后必须做两件事:
一是总风量实测。在风机出口或主管上选测点,用皮托管或热线风速仪测断面风速,乘面积得风量。与设计值偏差超过 15% 就要查原因(漏风、阻力计算偏差、风机选型不当)。测点位置要选在直管段上,距弯头至少 3—5 倍管径,否则测得的是紊乱气流,误差很大。
二是支管平衡。逐支测风量,通过调节阀把各支管调到设计值 ±10% 以内。不做这一步,远端工位往往只有设计风量的一半。
这两步做完,才算系统真正交付。很多项目"装完就走",运行半年后工位吸力下降,才发现支管从来没平衡过。
还有一个容易忽略的验收项:漏风率。管路法兰、检修门、除尘器本体如果密封不严,会吸入大量空气,导致实际到达工位的风量不足。测试方法是在风机满负荷运行时,用手持风速仪沿法兰缝隙扫,或者用发烟器观察。漏风率超过 10% 就要处理,否则算得再准也没用。
A:要看罩子形式。密闭罩留小口,1 m/s 足够;敞口上吸罩距污染源 0.5 m 以上,1 m/s 往往不够,需要 1.5 m/s 甚至更高。关键是控制风速,不是罩口风速。
A:看作业性质。连续作业(如流水线打磨)取 1.0;间歇作业(如手工焊接)可取 0.7—0.8。取太小是常见错误,会导致多工位同时开工时吸力不足。
A:不能低于 16 m/s。含尘气流在低风速下粉尘会沉积,水平管几个月就堵。省下的电费远不够清管道的钱。
A:风量余量大,实际运行风速高,滤料磨损快、能耗高,且风机工作点偏离高效区。取 10%—15% 是平衡点,再大就是浪费。
A:不行。电机长期过载会烧毁,而且实际风量会明显低于设计值。风机选型应按计算轴功率乘 1.15 以上,宁可略大不可小。
作者:环保除尘技术编辑组
本文算式与取值适用于常规工业除尘系统,特殊工况(高温、高湿、易爆)应另行核算。
河南郑州国家高新技术产业开发区
服务热线:158-9013-7611
邮箱: zzphkj@163.com
 抖音观看现场案例
 扫码联系微信客服
© 版权所有:郑州朴华科技有限公司 · 备案号:豫ICP备09041880号-2 营业执照: 郑州朴华科技有限公司 网站地图