
摘要:烘干房、烘箱废气是 VOCs 治理里很特殊的一类:风量往往只有几千 m³/h,浓度却动辄 3–8 g/m³,排气本身还带着 60–120℃ 的温度。这种"小风量、高浓度、自带热"的工况,恰恰把蓄热式炉(RTO)的两个长处全部抵消了——蓄热体和换向阀的固定成本摊不薄,回收热量的边际收益又很小。一台小型催化燃烧一体机(CO)起燃后靠废气自身热值就能自持,还能把净化后的热风回送烘箱补风。本文用三个规模档的投资、年运行费和回收期对照说明:在这个量级上直接上 CO 通常比 RTO 更省,而真正要下功夫的不是炉型,是浓度安全联锁和烘箱与净化系统的启停时序。
很多烘干项目的方案书一开头就写"采用 RTO 蓄热燃烧",理由是"蓄热式热效率高、运行费低"。这句话放在几万 m³/h 的涂装线上没错,搬到一个 3000 m³/h 的烘房上就变了味。RTO 的高热效率是靠大风量把蓄热陶瓷、换向阀、燃烧室这些固定投入摊薄换来的,风量一小,每立方米风量背的设备钱就直线上升;而它辛辛苦苦回收回来的那点热量,在一股本来浓度就高、本来就能自持的废气面前,几乎不值钱。
更实际的问题是换向阀。两室或三室蓄热炉每 60–120 秒就要换向一次,一年动作几十万次,阀密封、气缸、电磁阀全是消耗件。在大设备上这笔钱被风量稀释了,在小型设备上它占投资和年维护费的比例会高得刺眼。本文把这几笔账摊开算,顺带把烘干废气最容易出事的两个环节——浓度逼近爆炸下限、烘箱与净化系统启停不同步——一并讲清楚。
把烘干房、烘箱、固化炉的排气和一条大型涂装线的废气放一起比,会看出它们根本不是一类题。单台烘箱或一间烘房的排风量通常在 500–8000 m³/h,浓度却在 2–10 g/m³(溶剂型涂料、浸漆、胶粘剂烘干尤其高),排气温度 60–150℃,而且常常是批次间歇运行:进料、升温、保温、降温、开门,一个周期里浓度和风量都在变。大风量涂装线则相反,几万 m³/h、浓度几百 mg/m³、连续稳定。
| 特征 | 烘干房/烘箱废气 | 大型涂装线废气 | 对选型的影响 |
|---|---|---|---|
| 风量 | 约 500–8000 m³/h(单股) | 约 2 万–10 万 m³/h | 小风量摊不薄固定投资 |
| VOCs 浓度 | 约 2–10 g/m³ | 约 0.2–1 g/m³ | 高浓度自带热值,可自持 |
| 排气温度 | 约 60–150℃ | 约 常温–40℃ | 进气带温,缩小升温温差 |
| 运行制度 | 间歇/批次为主,也有连续烘干炉 | 连续 | 启停频繁,需吹扫与联锁 |
| 浓度波动 | 升温段、开门瞬间有峰值 | 相对平稳 | 必须做 LEL 监测与稀释 |
| 成分 | 溶剂、树脂单体、少量增塑剂雾 | 稀释溶剂为主 | 需前置过滤防雾堵 |
| 安装位置 | 烘箱旁就近,空间紧 | 独立设备区 | 适合小型一体化撬装 |
题目里说的是"直接催化燃烧",这三个字是有分量的。大风量低浓度废气的标准思路是"先浓缩再氧化"——转轮吸附浓缩,或蓄热回收,把浓度提上去、把热量攒起来。但烘干废气本来浓度就高、本来带温,再上浓缩或蓄热等于给已经够热的水再加一把火,多一级设备就多一级投资、多一级阻力、多一级故障点。
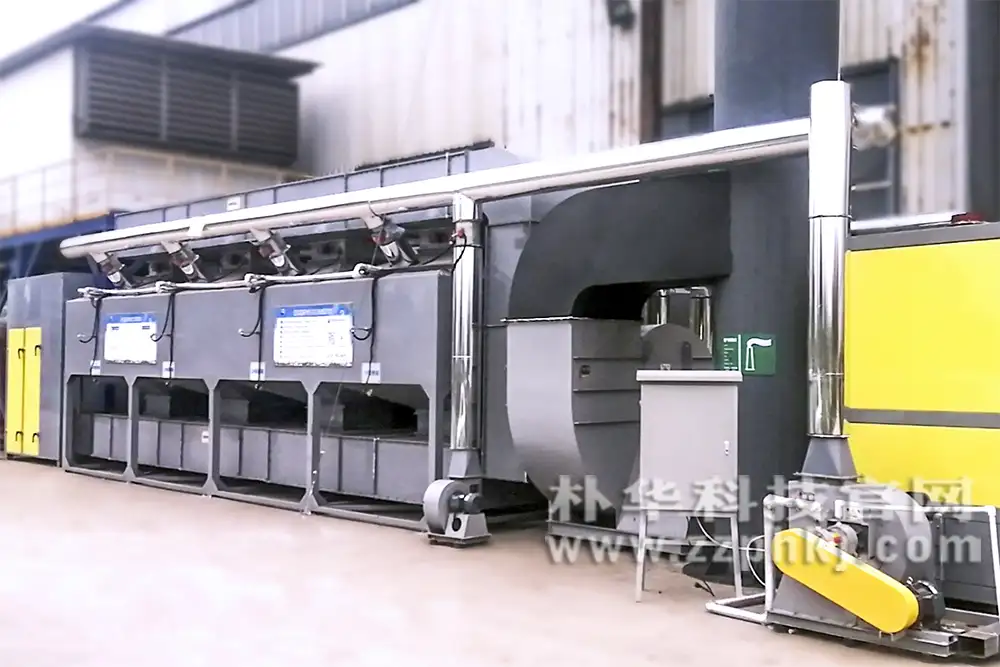
直接 CO 的工艺链是最短的:烘箱排气 → 前置过滤(除漆雾/粉尘)→ 气—气换热器预热 → 起燃 burner 把床层带到 250–300℃ → 催化床自持反应 → 净化气经换热器降温后排放或回用。没有转轮、没有蓄热体、没有换向阀、没有浓缩风机。设备可以做成一体机撬装,直接靠在烘房边上,风管短、散热少、占地小。
| 工艺链环节 | 直接 CO | 转轮浓缩+CO | 两室/三室蓄热炉 |
|---|---|---|---|
| 前置过滤 | 需要(除雾) | 需要 | 需要 |
| 浓缩/蓄热单元 | 无 | 转轮+脱附风机 | 陶瓷蓄热体+换向阀 |
| 预热方式 | 起燃 burner+换热器 | 脱附换热 | 燃烧器+蓄热 |
| 运动部件 | 仅风机、少数阀门 | 转轮驱动、脱附阀 | 换向阀每 60–120 s 动作 |
| 系统阻力 | 约 1500–2500 Pa | 约 3000–4500 Pa | 约 3000–5000 Pa |
| 启停响应 | 快,适合间歇 | 慢,转轮要恒温 | 慢,蓄热体有大热惯性 |
| 小风量适配性 | 好 | 过配置 | 过配置 |
蓄热炉的报价结构里,有相当一块是与风量弱相关的"底价":两室或三室炉体、蓄热陶瓷装填、换向阀组、燃烧系统、PLC 换向程序、保温与钢结构。风量从 2 万降到 3000 m³/h,炉体可以缩小,但阀组、控制系统、燃烧器、保温结构这些钱降不下来,于是"每 m³/h 投资"会陡着往上走。
工程上常说蓄热炉有个经济规模下限,参考约 1 万–2 万 m³/h,低于这个量级,除非有特别的余热需求,否则很难把蓄热体多出来的投资赚回来。更关键的是,烘干废气浓度高到能自持,蓄热体"省燃料"这个核心卖点在这股气上几乎无处施展——CO 用一台几百公斤的换热器就能自持,没必要搬几吨陶瓷进来。
| 处理风量(m³/h) | 小型 CO 参考投资(万元) | 两/三室蓄热炉参考投资(万元) | CO 单位风量投资(元/(m³/h)) | 蓄热炉单位风量投资(元/(m³/h)) | 投资倍数 |
|---|---|---|---|---|---|
| 2000 | 约 22 | 约 48 | 约 110 | 约 240 | 约 2.2 倍 |
| 5000 | 约 35 | 约 62 | 约 70 | 约 124 | 约 1.8 倍 |
| 10000 | 约 55 | 约 78 | 约 55 | 约 78 | 约 1.4 倍 |
| 20000 | 约 90 | 约 105 | 约 45 | 约 53 | 约 1.2 倍 |
| 50000 | 约 190(已不推荐) | 约 175 | 约 38 | 约 35 | 蓄热炉反超 |
这张表把"风量小"三个字量化了:2000 m³/h 时蓄热炉单位风量投资是 CO 的约 2.2 倍,到 2 万 m³/h 缩到约 1.2 倍,到 5 万 m³/h 蓄热炉反而更便宜。转折点大致就在 1 万–2 万 m³/h。所以"蓄热式划算"是有风量前提的,把它默认套到烘房上,是选型里非常常见的一个错位。
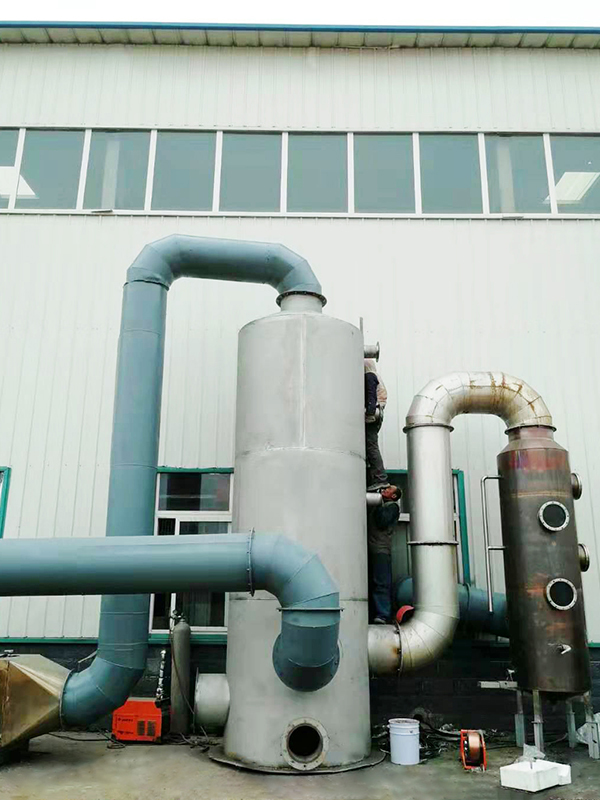
换向阀是蓄热炉最勤快的部件。以 90 秒一个换向周期、每天 20 小时、年 300 天计,一年约动作 24 万次;两室炉每次换向要联动进气、出气、吹扫三组阀,实际阀动作次数还要翻倍。阀座密封、气缸、电磁阀、限位开关都是按动作次数寿命走的消耗件,小型设备虽然阀口径小、单价低,但这笔钱在总投资和年维护费里的占比反而更高。
换向还带来两个在大设备上不起眼、在小设备上很显眼的损失:一是换向瞬间残留在蓄热床和管道里的未净化气被"短路"带走,形成周期性的排放尖峰;二是每个周期都要用净化气或空气吹扫,吹扫气量和阀响应时间占小风量的比例明显偏大。三室炉或带吹扫的旋转阀能缓解,但结构和控制又贵了一层。
| 损耗项 | 参考取值(3000 m³/h 小型蓄热炉) | 占设备投资比 | 年维护/损耗(万元,示意) | 小设备上的放大效应 |
|---|---|---|---|---|
| 换向阀组(含执行器) | 约 3 组 / 6 只阀 | 约 15%–22% | — | 阀组是"底价",风量再小也省不掉 |
| 阀密封/气缸更换 | 约 1–2 年一轮 | — | 约 0.8–1.5 | 动作次数不随风量下降 |
| 换向吹扫气损失 | 约 每周期 1%–3% 风量 | — | 折能耗约 0.3–0.6 | 占小风量比例偏高 |
| 换向未净化气逃逸 | 排放浓度周期性尖峰 | — | 可能触发超标 | 小风量下瞬时占比大 |
| 换向控制/PLC 程序 | 专用时序+联锁 | 约 5%–8% | — | 小型机也要全套 |
| 蓄热体定期清理/更换 | 约 3–5 年局部 | 约 8%–12% | 约 0.5 | 陶瓷装填量小但单价不低 |
| 对比:直接 CO | 无换向阀、无蓄热体 | 0 | 约 0.3(催化剂摊销另计) | 运动件少,间歇工况更省心 |
第一是小型化。没有蓄热体、没有换向阀,一台 3000 m³/h 的 CO 本体大约就是一个两米见方的撬装柜,风机、换热器、催化床、起燃 burner 全在里面,就近贴着烘房放,风管十几米,散热和阻力都小。第二是起燃即自持——浓度 3–8 g/m³ 的废气热值远超自持门槛,起燃 burner 只在开机那十几分钟工作,之后基本关掉。第三,也是最容易被忽略的一点,烘干排气本身带温,把升温温差压小了,自持门槛比常温废气更低。
沿用热量平衡:自持浓度 C自持 = 1000 × cp × (Tr − Tin) × (1 − η) / H。取 cp ≈ 1.3 kJ/(m³·℃)、H ≈ 30000 kJ/kg、Tr ≈ 300℃、η ≈ 0.70,只改进气温度 Tin,结果差别很明显。
| 进气来源 | 进气温度 Tin | 升温温差 ΔT | 回热效率 η | 自持浓度 C自持(g/m³) | 相对常温降幅 |
|---|---|---|---|---|---|
| 常温喷漆废气(参照) | 约 25℃ | 约 275℃ | 约 0.70 | 约 3.6 | 基准 |
| 烘箱排气,低温段 | 约 60℃ | 约 240℃ | 约 0.70 | 约 3.1 | 约 −14% |
| 烘箱排气,常规 | 约 100℃ | 约 200℃ | 约 0.70 | 约 2.6 | 约 −28% |
| 固化炉排气 | 约 120℃ | 约 180℃ | 约 0.70 | 约 2.3 | 约 −36% |
| 100℃ 进气+高效换热器 | 约 100℃ | 约 200℃ | 约 0.75 | 约 2.2 | 约 −39% |
也就是说,烘干废气的自持门槛约 2.2–2.6 g/m³,而实际浓度常在 3–8 g/m³,不仅是自持,还普遍有热量富余。这部分富余热量如果不回收,就得靠补冷风或旁通散掉,白白浪费;回收回来,就是下一节要算的节能账。这里也要提醒一句:富余≠可以放任,床层超过约 450℃ 会烧结催化剂,超温旁通和补风稀释必须配齐。
CO 净化气排出温度大致在 200–350℃,且不像换向炉那样周期性波动,温度稳定、气质干净(已氧化),很适合回用。最常见的做法是经气—气换热器把热量传给烘箱补风或新风预热,也有直接把部分净化气回送烘箱做循环风的(需核算溶剂累积和含氧量)。烘箱本来就要把补风从常温加热到 80–150℃,这部分热量由净化气承担,加热能耗就省下来了。
| 规模档 | 风量(m³/h) | 净化气可用温位 | 回用方式 | 年回收热量(GJ,示意) | 年节省加热费(万元) | 回用子系统增量投资(万元) | 静态回收期 |
|---|---|---|---|---|---|---|---|
| A 小烘房 | 约 2000 | 约 220–280℃ | 补风预热 | 约 320 | 约 3.0 | 约 4.5 | 约 1.5 年 |
| B 多烘箱汇合 | 约 5000 | 约 240–300℃ | 补风预热+部分循环 | 约 640 | 约 6.0 | 约 7.0 | 约 1.2 年 |
| C 连续烘干线 | 约 10000 | 约 260–340℃ | 换热+新风预热 | 约 960 | 约 9.0 | 约 10.0 | 约 1.1 年 |
回用的前提是烘箱允许引入这部分热量且温控不受干扰,所以回用风路上要设混风阀和旁通,让烘箱温控优先、回用次之。间歇烘房尤其要注意:开门或降温阶段根本不需要热风,此时回用阀应自动切到旁通,否则会把烘箱温度顶高。热风回用是 CO 在这个场景里比蓄热炉更顺手的地方——蓄热炉排气温度随换向摆动,做稳定回用反而麻烦。
把前面几笔账汇总,按 A(2000 m³/h,间歇,年 3000 h)、B(5000 m³/h,两班,年 5000 h)、C(10000 m³/h,连续,年 7000 h)三档对比直接 CO 与蓄热炉的全周期成本。年运行费含燃料、电、易损件(催化剂/阀密封)、维护;"回收期"指回用子系统的增量投资靠年节省加热费收回的年限,参数均为示意估算。
| 规模档 | 方案 | 投资(万元) | 年运行费(万元) | 五年总成本(万元) | 热回用年收益(万元) | 回用回收期 | 结论 |
|---|---|---|---|---|---|---|---|
| A 2000 m³/h | 直接 CO | 约 22 | 约 4.5 | 约 44.5 | 约 3.0 | 约 1.5 年 | CO 明显更省 |
| 蓄热炉 | 约 48 | 约 5.5 | 约 75.5 | 约 1.5(波动大,难回用) | — | ||
| B 5000 m³/h | 直接 CO | 约 35 | 约 7.0 | 约 70.0 | 约 6.0 | 约 1.2 年 | CO 更省 |
| 蓄热炉 | 约 62 | 约 8.5 | 约 104.5 | 约 3.0 | — | ||
| C 10000 m³/h | 直接 CO | 约 55 | 约 12.0 | 约 115.0 | 约 9.0 | 约 1.1 年 | 差距缩小,需按浓度复核 |
| 蓄热炉 | 约 78 | 约 13.0 | 约 143.0 | 约 5.0 | — |
三档里 CO 都占优,但优势在收窄:A 档五年差约 31 万,到 C 档缩到约 28 万且比例下降。这里必须给出一个边界——当风量爬到 1 万 m³/h 以上、浓度偏低(< 2 g/m³)、又是全年连续运行时,蓄热炉的高回热效率开始把燃料差追回来,CO 的催化剂更换成本随装填量上升,两者会接近甚至反转。C 档及更大的项目,别照搬"CO 一定省"的结论,要按实测浓度和年时数重新算两条成本曲线。
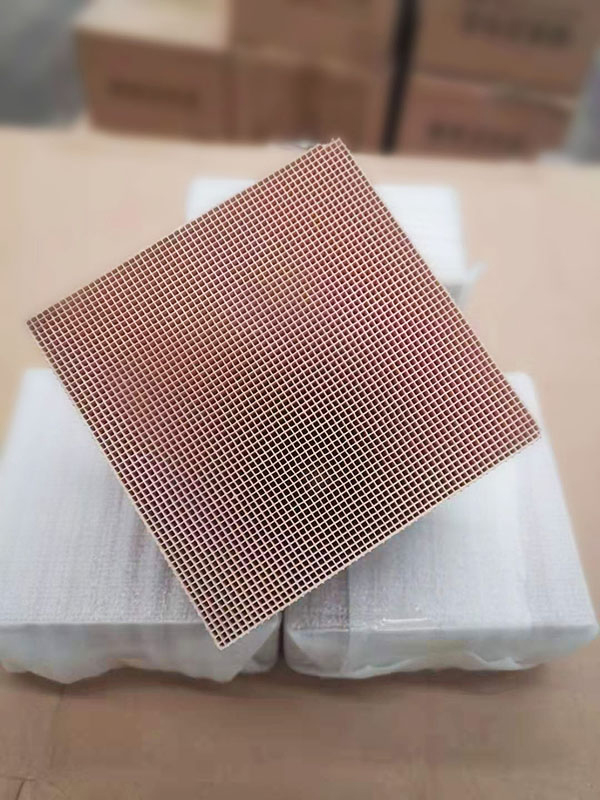
烘干废气浓度高,是优点也是风险。多数溶剂的爆炸下限 LEL 约 40–50 g/m³,工程上入口浓度要控制在约 25% LEL 以下(约 10–12 g/m³),并且间歇烘房在升温段、投料瞬间、开门后重新升温时会出现浓度峰值,实测到 8–15 g/m³ 并不罕见。所以 CO 前面必须有一整套浓度安全联锁,而不是只装一个报警器。
| 入口浓度(占 LEL) | 对应浓度(g/m³,示意) | 联锁动作 | 补风稀释量(相对原风量) | 系统状态 |
|---|---|---|---|---|
| < 15% LEL | < 约 6 | 正常,允许自持 | 0 | 自持运行 |
| 15%–25% LEL | 约 6–10 | 预警,开补风阀预稀释 | 约 +20%–40% | 降浓度运行 |
| 25%–40% LEL | 约 10–16 | 报警,强制补风+开超温旁通 | 约 +50%–100% | 限制烘箱升温速率 |
| > 40% LEL | > 约 16 | 切断进气、烘箱停加热、全旁通、氮气/新风吹扫 | 最大补风 | 安全停车 |
| 床层 > 约 450℃ | — | 开补冷风、旁通部分废气 | — | 防催化剂烧结 |
| LEL 仪故障/失电 | — | 按故障安全(fail-safe)停机 | — | 不允许无监测运行 |
补风稀释会把浓度拉低、把风量推高,等于同时动了浓度和风量两个选型参数,所以稀释阀要参与风机的变频调节,不能只当一根常开管。另外前置过滤别省:烘箱排气常带漆雾、增塑剂雾和粉尘,进催化床之前不拦住,蜂窝孔道几个月就堵,压降上来又会被误判成"催化剂不行"。
烘干项目的调试事故,大半出在启停顺序上。净化系统冷态、床层没到起燃温度时,烘箱如果先升温投料,头一批高浓度溶剂气就会原封不动地排出去,既超标又有燃爆风险;反过来停机时若净化风机先停、烘箱还在余热挥发,残留溶剂会闷在风管和箱体积聚。正确做法是让净化系统"先起后停",并把批次信号接进 PLC。
| 阶段 | 烘箱动作 | 净化系统动作 | 联锁条件/延时 | 禁止事项 |
|---|---|---|---|---|
| 开机准备 | 禁止升温、禁止进料 | 风机启动、新风吹扫、LEL 自检 | 吹扫约 3–5 倍系统容积,LEL 仪正常 | 未吹扫不得点 burner |
| 净化升温 | 保持待机 | 起燃 burner 点起,床层升至约 250–300℃ | 床层温度到设定值并稳定 | 床层未到温不得放行烘箱 |
| 允许投料 | 开始升温、进料 | 切自持,burner 关,按需补风稀释 | 收到净化"就绪"信号方可 | 无就绪信号联锁锁死加热 |
| 保温运行 | 按温控曲线 | LEL/床温监控,回用阀按温控调节 | 浓度 < 25% LEL,床温 < 约 450℃ | 禁止屏蔽浓度联锁 |
| 批次开门/降温 | 门开、降温 | 风机降频、回用切旁通、加大补风 | 门信号触发预设工况 | 禁止热风继续回送 |
| 正常停机 | 先停加热、停止进料 | 继续运行,延时吹扫残留溶剂 | 延时约 15–30 min 或 LEL 归零 | 禁止烘箱未凉先停净化 |
| 故障停机 | 联锁停加热、关进气 | 全旁通/最大补风、声光报警 | 风机故障、压差高、LEL 高、超温任一触发 | 禁止带故障继续生产 |
间歇烘房建议把风机做成变频,按批次阶段给风量:升温段和开门段降低抽风、保温段按溶剂挥发量给足,既省电又避免开门瞬间抽进大股冷风把床层温度砸下来。这套时序看着琐碎,但它是"直接 CO"能在小风量间歇工况上稳定运行的前提——炉子本身简单,功夫全在联锁上。
某电器厂浸漆烘房,单股排风约 2800 m³/h,排气温度约 90℃,浓度实测在 3.5–9 g/m³ 之间随批次波动,原来配了一台两室蓄热炉,投运两年问题不断:换向阀密封一年换一轮,年维护约 1.2 万元;换向瞬间排放浓度周期性尖峰,在线监测多次逼近限值;蓄热体热惯性大,烘房早班开机要等近 40 分钟炉子才稳,和白夜班间歇生产节奏对不上。
改造换成一台小型 CO 一体机,投资约 24 万元,前置加一级漆雾过滤,回用换热器把净化气热量送回烘房补风预热,并补做了 LEL 监测、补风稀释和第九节那套启停时序。改造后运行数据(示意):起燃 burner 仅在开机约 15 分钟工作,之后基本自持,年燃气费从约 3.8 万元降到约 0.6 万元;热风回用年节省加热费约 3.2 万元;换向阀相关的维护归零;开机等待从约 40 分钟缩到约 8 分钟;出口浓度稳定,未再出现周期性尖峰。回用子系统增量投资约 4.6 万元,靠加热费节省约 1.4 年收回。
这个案子不是要证明蓄热炉不好,而是说明脱离风量和运行制度谈"哪种炉子热效率高"没有意义。同样一台蓄热炉,放到几万 m³/h 的连续线上是主力,放到 2800 m³/h 的间歇烘房上就成了负担。选型的起点永远是先把废气的风量、浓度、温度、班制量清楚,再决定炉型。
A:能自持不等于能在无催化条件下稳定烧尽。直燃炉要把整股气加热到 760–850℃,低中浓度下燃料费很高;催化燃烧把反应温度降到 250–400℃,起燃后靠废气自身热值维持,运行费低得多。高浓度废气两者都能自持,但催化炉温度低、排气稳定,更适合做热风回用。
A:热效率高是对"单位燃料"说的,划不划算要看全周期成本。蓄热体和换向阀的固定投资要靠大风量摊薄,参考经济规模约 1 万–2 万 m³/h 以上;几千 m³/h 时单位风量投资可达 CO 的约 2 倍,而烘干废气本就能自持,省下的那点燃料抵不过投资差和阀损耗。
A:正相反,CO 热惯性小、启停快,比蓄热炉更适合间歇。麻烦在联锁不在炉子:必须做"净化先起、烘箱后投料,烘箱先停、净化延时吹扫"的时序,并把开门、升温、保温信号接进 PLC 调风量。省掉这套时序,频繁启停就会变成浓度冲击和残留溶剂积聚。
A:间接换热(气—气换热器)只传热、不传质,不会有溶剂累积,是最稳妥的做法。若采用部分净化气直接循环回烘箱,必须核算循环比、含氧量和溶剂平衡,并设浓度监测,通常建议优先间接换热。回用风路上还要设混风阀,保证烘箱温控优先。
A:看占 LEL 的比例。多数溶剂 25% LEL 折算约 10–12 g/m³,8–10 g/m³ 已接近预警区,且间歇烘房升温段还有峰值,建议按 15%–25% LEL 区间预稀释并加强制补风,同时配床层超温旁通。稀释会推高风量,风机要变频联动,不能只当常开管。
A:没有绝对界线,参考约 1 万–2 万 m³/h 是分水岭。风量更大、浓度偏低、全年连续运行时,蓄热炉的高回热效率开始把燃料差追回来,CO 的催化剂装填与更换成本也上升,两者会接近甚至反转。到这个量级务必按实测浓度、热值和年时数重算两条成本曲线,别照搬小风量结论。
作者:环保固废技术编辑组
免责说明:本文中的参数取值、价格与成本数据为行业参考与工程示意估算,不同工况差异较大,具体选型请以现场检测数据和正式技术方案为准。
河南郑州国家高新技术产业开发区
服务热线:158-9013-7611
邮箱: zzphkj@163.com
 抖音观看现场案例
 扫码联系微信客服
© 版权所有:郑州朴华科技有限公司 · 备案号:豫ICP备09041880号-2 营业执照: 郑州朴华科技有限公司 网站地图