
摘要:不锈钢打磨、抛光粉尘是过滤元件最难伺候的一类:磨屑里含 Ni/Cr 细粉,砂带和工件带出的油雾让它发粘,抽风温度能到 60–120℃,还夹着随时可能引燃滤料的打磨火花。滤筒靠褶皱换省地,褶皱间距只有 8–12 mm,油粘细粉一进去就清不出来,聚酯滤材又扛不住这个温度,于是"一个月换一次滤筒"成了不少车间的常态。本文把粘性、温度、火星三条失效链拆开,给出滤筒与布袋的结构对照、过滤风速取值、滤料与后处理选型、一个月一换的完整成本账,以及一份不能省的火星捕集与防火配置清单。结论很直接:这种工况,布袋的容错比滤筒的省地值钱得多。
来询价时客户常拿着两张照片问:"同样 16000 m³/h,滤筒那套占 12 平方米、报价 14 万,布袋那套占 30 多平方米、报价 18 万,是不是滤筒划算?"这个问题在激光切割、喷粉回收上答案很清楚,在不锈钢打磨上却几乎必然反过来。因为滤筒省地的前提是"粉尘要干、要少、要干净、不烫",而不锈钢打磨这四条一条都不占:带油、浓度不低、细粉多、还热、还有火星。
把一种为干燥干净粉尘设计的元件,放进一股又粘又烫还带火花的粉尘里,省下的地是用滤筒寿命换的。本文不讲"哪个更好"这种空话,按过滤风速、压差曲线、五年总成本、防火配置四笔账,把"一个月换一次"到底花多少钱、该怎么改,算清楚。
先把这股粉尘的性质列全。它不只是"金属粉尘",而是金属细粉、合金元素、磨料、油雾和火星的混合物。奥氏体不锈钢打磨下来的是 Fe 基体加约 8%–12% 的 Ni、约 16%–20% 的 Cr,细粉比例不低;砂轮、砂带带来的氧化铝/碳化硅磨料硬度高、有棱角;工件残油、切削液、抛光膏让磨屑表面带油膜;打磨点局部高温,抽风气体温度常在 60–120℃,连续抛光或夏季还会更高;最要命的是打磨火花,金属火星温度可达数百甚至上千摄氏度。
| 特性 | 参考取值/描述 | 对过滤的影响 |
|---|---|---|
| 主要成分 | Fe 基体+Ni 约 8%–12%、Cr 约 16%–20%,混氧化铝/碳化硅磨料 | 细粉多、有一定磨蚀性,含重金属需规范收集 |
| 粒径分布 | D50 约 5–50 μm,抛光/精磨含较多 < 10 μm 细粉 | 细粉易填缝、形成致密滤饼 |
| 含油/粘性 | 磨屑带切削液、防锈油、抛光膏,可见油雾 | 粘性大,易糊、易结块 |
| 气体温度 | 约 60–120℃,连续打磨更高 | 超出普通聚酯滤材耐温窗口 |
| 入口浓度 | 约 3–10 g/m³,落料点更高 | 清灰频繁,容尘量吃紧 |
| 火星 | 打磨火花,温度可达数百℃以上 | 可引燃滤料,需专门捕集 |
| 静电 | 金属粉高速运动,易积聚静电 | 需防静电滤料与系统接地 |
滤筒的优势来自褶皱:把滤料折起来,一立方米空间里能塞进 3–6 倍于布袋的过滤面积,所以省地。但这个结构同时带来三个在不锈钢打磨工况下致命的弱点。第一,相邻褶皱间距只有 8–12 mm,油粘细粉进去之后在褶皱深处结成硬壳,而滤筒是"由内向外"反吹,堵在褶皱中部的灰没有第二条路可走,脉冲气流走到一半就被挡回去。第二,单位面积容尘量只有布袋的约 60%–70%,入口浓度一高,清灰间隔缩到几分钟,滤料疲劳和脉冲阀膜片损耗一起上来。第三,滤筒常用聚酯覆膜或防静电聚酯,长期耐温约 80℃,粉尘气体 60–120℃ 一烤,褶皱变形、覆膜开裂,效率直接掉。
| 对比项 | 滤筒 | 布袋 | 对不锈钢打磨的意义 |
|---|---|---|---|
| 褶皱/袋间距 | 约 8–12 mm | 约 60–80 mm | 油粘灰在窄缝里清不出,宽间距整片剥落 |
| 单位面积容尘量 | 约 0.6–0.8 kg/m² | 约 1.0–1.5 kg/m² | 高浓度下滤筒清灰频次约翻倍 |
| 清灰路径 | 由内向外,褶皱深处易堵 | 袋鼓灰裂,无死角 | 粘性粉尘的胜负手 |
| 常规滤材耐温 | 聚酯约 ≤ 80℃ | 可选芳纶/PPS 约 ≤ 190–200℃ | 60–120℃ 工况滤筒材质先失守 |
| 防油处理效果 | 受限于清灰路径,有限 | 拒水防油+覆膜成熟 | 含油工况布袋可针对性配 |
| 单件更换成本 | 约 400–600 元/支 | 约 60–120 元/条 | 滤筒整组换,代价高 |
| 更换方式 | 整组拆装,约 4–8 h,需停机 | 单条在线更换,几乎不停机 | 连续生产差别巨大 |
| 占地 | 约布袋的 1/3–1/6 | 大 | 滤筒唯一真实优势 |
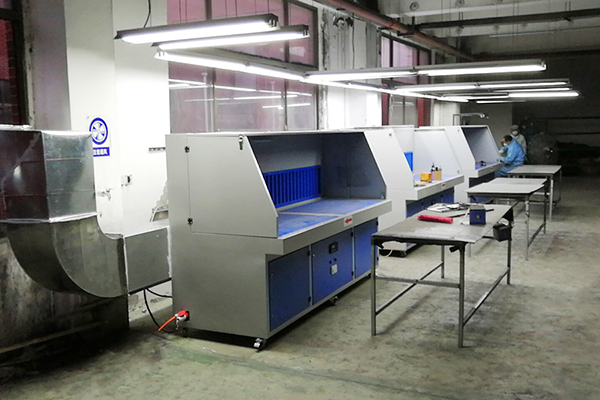
布袋在这个工况下的长处不是"过滤得更细",而是容错。袋与袋之间 60–80 mm 的间距,让油粘灰饼能整片鼓裂掉落;容尘量高,允许更长的清灰间隔,滤料受的机械疲劳少;更关键的是滤料可以针对性选——耐高温到 200℃ 的芳纶或 PPS、拒水防油浸渍、PTFE 覆膜、防静电处理,这几样在不锈钢打磨上都是现成方案。滤筒虽然也有防油型、耐高温型,但褶皱结构决定了后处理效果受限于清灰路径,油一旦进到褶皱深处,什么涂层都救不回来。
还有一条容易被忽略:布袋可以做成 6 米长袋,占地换高度。老厂房层高够的话,长袋箱体的占地未必比滤筒大多少,所谓"省地"的差距会被压缩。而单条在线更换这一点,对连续打磨线尤其值钱——滤筒整组拆装要停 4–8 小时,布袋可以边运行边逐条换。
不管最后选哪种,过滤风速都是第一道闸。粘性粉尘风速一高,细粉被压进滤料深层形成不可恢复的堵塞;带火星工况还要留余量让粉尘层稳定、别被反吹打散。很多"一个月换一次"的案子,回溯设计书都能找到一个为了把箱体做小而取到 1.1 甚至 1.5 m/min 的风速。
| 工况/方案 | 推荐过滤风速(m/min) | 说明 | 取值过高的后果 |
|---|---|---|---|
| 滤筒,硬要用于打磨(不推荐) | 约 ≤ 0.5–0.6 | 需大幅加过滤面积,省地优势基本没了 | 褶皱深处快速堵塞 |
| 布袋,干燥粗颗粒打磨 | 约 1.0–1.2 | 常规覆膜滤袋 | — |
| 布袋,含油粘性不锈钢打磨 | 约 0.7–0.9 | 拒水防油覆膜滤袋 | 糊袋、压差清灰后回不去 |
| 布袋,高浓度+火星+高温 | 约 0.6–0.8 | 配火星捕集与耐温滤料 | 滤饼被打散、细粉穿入深层 |
| 含超细抛光粉尘(D50 偏小) | 约 0.6–0.8 | 建议加预涂灰 | 致密滤饼,反吹吹不透 |
经验上过滤风速每降低 0.1 m/min,滤料寿命大致能延长 15% 左右。把 1.1 压到 0.8,过滤面积要多配约 35%–40%,箱体变大、投资上去,但这笔钱比一年换十几次滤筒便宜得多。这一步最有效,也最容易被销售拒绝,因为它直接把报价抬上去了。
不锈钢打磨的滤料要同时满足三件事:耐 60–120℃(最好留到 150℃ 以上余量)、抗油粘、导静电。普通聚酯滤筒在这三样上全不合格;涤纶针刺毡耐温余量小且湿热易水解;芳纶、PPS、PTFE 才是这个温度和含油工况的正选。后处理里,拒水防油让油膜不浸润滤料,PTFE 覆膜把粉尘拦在表面便于剥离,防静电处理配合系统接地防止金属粉静电积聚,预涂灰则用来隔离油粘细粉。
| 滤料/型式 | 长期耐温(约) | 抗油粘 | 防静电 | 适配 60–120℃ 打磨 | 备注 |
|---|---|---|---|---|---|
| 聚酯覆膜滤筒 | 约 ≤ 80℃ | 差 | 可选 | 不适用 | 温度先失守,褶皱易糊 |
| 防静电聚酯滤筒 | 约 ≤ 80℃ | 差 | 有 | 不适用 | 防静电救不了耐温与结构 |
| 涤纶拒水防油针刺毡 | 约 ≤ 130℃ | 较好 | 可做 | 勉强,余量小 | 低温间歇打磨可用 |
| 芳纶(间位芳酰胺)覆膜拒水防油 | 约 ≤ 200℃ | 好 | 可做 | 推荐 | 耐温余量足,配火星捕集 |
| PPS 覆膜拒水防油 | 约 ≤ 160–190℃ | 好 | 可做 | 推荐 | 耐油耐温,注意抗氧化 |
| PTFE 覆膜基布 | 约 ≤ 240–260℃ | 优 | 可做 | 最优,成本高 | 长寿命,一次投入大 |
| 预涂灰(惰性粉层) | 随滤料 | 隔离油粘 | — | 细粘工况建议 | 约 0.3–0.5 kg/m²,每班补粉 |
把账算实。某不锈钢制品厂 8 个打磨工位,集中风量约 16000 m³/h,初版上了 24 支滤筒、过滤风速取 1.1 m/min、投资约 14 万元。投运后的压差曲线是这类案子的标准走向:第一周清灰后 380 Pa、峰值 700 Pa;一个月清灰后 620 Pa、峰值 1100 Pa,清灰间隔从 8 分钟缩到 4 分钟;第三个月清灰后压差回不到 600 Pa 以下,风量掉约 25%,工位开始吸不住粉尘。油粘细粉糊在褶皱深处,压缩空气从里往外吹根本够不到,只能整组换。
| 运行时间 | 清灰后压差 | 清灰前峰值 | 现象 |
|---|---|---|---|
| 第 1 周 | 约 380 Pa | 约 700 Pa | 正常 |
| 第 1 个月 | 约 620 Pa | 约 1100 Pa | 清灰间隔约 8 min → 4 min,首批滤筒更换 |
| 第 2 个月 | 约 900 Pa | 约 1500 Pa | 清灰后回不到 600 Pa 以下 |
| 第 3 个月 | 约 1300 Pa | 约 2000 Pa | 风量下降约 25%,工位吸不住 |
| 持续 | — | — | 约每月换一套,整组停机 4–8 h |
按 24 支、单价约 480 元算,一套滤筒约 1.15 万元,一个月一套就是年约 13.8 万元;脉冲阀膜片一年再约 0.3 万元;整组拆装每次停机 4–8 小时,加准备调试实际影响约 1 天,一年 12 次按产值算停机损失约 20 万元以上。三项加起来,年运行成本奔着 34 万元去。改布袋后投资约 18 万元,过滤风速 0.8 m/min、芳纶覆膜拒水防油滤袋、配火星捕集与预涂灰,滤袋约 18 个月换一次,年滤料费约 1.2 万元,单条在线换几乎不停机。
| 成本项 | 滤筒方案(每月一换) | 布袋方案 | 差额 |
|---|---|---|---|
| 设备投资 | 约 14.0 万元 | 约 18.0 万元 | +4.0 万元 |
| 五年滤料更换 | 约 69.0 万元(约 60 套) | 约 6.0 万元(约 3 套) | −63.0 万元 |
| 五年易损件(膜片等) | 约 1.5 万元 | 约 0.6 万元 | −0.9 万元 |
| 五年电费(风机,示意) | 约 44.4 万元 | 约 54.0 万元 | +9.6 万元 |
| 五年停机损失 | 约 100 万元(约 60 次) | 约 4 万元(约 1 次) | −96 万元 |
| 五年合计 | 约 229 万元 | 约 83 万元 | −146 万元 |
这张表里最刺眼的是停机损失,不是滤筒钱。五年下来滤筒方案比布袋多花约 146 万元,而它当初只省了 4 万元设备投资。电费那栏看起来滤筒占优,但压差从 380 Pa 爬到 2000 Pa、风量掉 25% 之后,风机工作点一直在偏,实际电耗并不会因为"箱体小"而低——按额定功率算已经是对滤筒最有利的假设了。所谓"选错滤料一个月换一次",代价从来不是那套滤筒,是被拖垮的整条线。
过滤元件选型之外,不锈钢打磨还有一条不能妥协的红线——防火。金属打磨火花温度可达数百甚至上千摄氏度,聚酯类滤料的引燃温度远低于此,一颗火星被抽进箱体落在滤料上,轻则烧个洞,重则引燃滤饼和积灰。含 Ni/Cr 金属粉又是导电的,高速运动容易积聚静电,防静电和系统接地必须一起做。这一节的配置不是"加分项",是可否投运的前提。
| 配置项 | 作用 | 参考做法/参数 | 能否省 |
|---|---|---|---|
| 火星捕集器(沉降/旋风/挡板) | 在进滤料前拦截炽热颗粒 | 流速骤降、停留约 1–2 s,设清扫口 | 不能省 |
| 火花探测+熄灭 | 红外探测到火花即触发水雾/氮气 | 探测响应约 < 0.5 s,下游设喷头 | 连续线建议配 |
| 阻火器 | 阻断回火传播 | 按管径配,定期清灰 | 不能省 |
| 防静电滤料+系统接地 | 导走金属粉静电 | 滤料嵌导电丝,全系统接地电阻按规范 | 不能省 |
| 泄爆口/隔爆阀 | 万一爆燃,定向泄压、防回窜 | 按箱体容积核算,朝安全方向 | 按风险评估 |
| 进出口温度监测+超温联锁 | 超温即停机、旁通、报警 | 设约 80–100℃ 报警阈值(按滤料定) | 不能省 |
| 灰斗及时卸灰 | 防积灰阴燃 | 连续或每班卸空,禁止留灰过夜 | 不能省 |
| 管道风速与清扫口 | 防金属粉沉积、便于清理 | 主管约 18–22 m/s,设清扫口 | 建议 |
| 消防配置 | 初期火情处置 | 箱体喷淋、灭火器、禁与焊烟共用管网 | 不能省 |
| 耐温滤料 | 降低被火星引燃的概率 | 芳纶/PPS 覆膜,优于聚酯 | 不能省 |
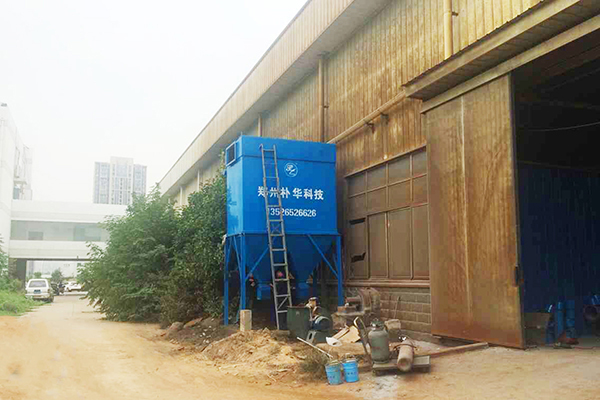
含油粘性粉尘的治标办法,是在滤料表面先铺一层惰性粉(消石灰、硅藻土之类),让油粘灰落在预涂层上而不是直接糊住滤料,清灰时连预涂层一起脱落,滤料始终"干净"。这套装置约 1.5–3 万元、每班要补粉,但确实能把寿命从几个月拉到一年以上。清灰制度上,粘性粉尘要温和:压力别太高、间隔别太密,否则把细粉和油压进滤料深层,反而糊得更快。
| 参数 | 推荐取值(含油粘性打磨) | 取值过激的后果 |
|---|---|---|
| 脉冲喷吹压力 | 约 0.25–0.35 MPa | 过高把油粘细粉压进滤料深层 |
| 清灰间隔 | 约 8–15 min(定压差为主) | 过密加速滤料疲劳、二次扬尘 |
| 脉冲宽度 | 约 0.08–0.12 s | 过宽扰动滤饼、影响效率 |
| 预涂层厚度 | 约 0.3–0.5 kg/m² | 过厚压差虚高,过薄隔离不足 |
| 清灰压差上限 | 约 1200–1500 Pa | 超过说明已糊袋,需查源头 |
| 清灰后目标压差 | 约 700–900 Pa | 回不到即深层堵塞,继续运行只会恶化 |
回到那家不锈钢制品厂。每月换一套滤筒、一年之后,他们没有继续换滤筒,也没有简单换更贵的滤筒,而是按四步重做:把 8 个工位按粗磨/精抛分区,粗磨支管先进沉降式火星捕集;集中系统改为 12000 m³/h 的布袋,过滤风速 0.8 m/min,配芳纶覆膜拒水防油防静电滤袋;加预涂灰装置和进出口温度、火花探测联锁;重写清灰制度,把喷吹压力从 0.5 MPa 降到 0.3 MPa、间隔从 3 分钟拉到按定压差约 10 分钟。改造投资约 16.8 万元。
| 指标 | 改造前(滤筒,月换) | 改造后(布袋+预处理) |
|---|---|---|
| 过滤风速 | 约 1.1 m/min | 约 0.8 m/min |
| 清灰后压差 | 约 620–1300 Pa,回不到初始 | 稳定约 700–900 Pa |
| 滤料更换周期 | 约 1 个月 | 约 18 个月以上 |
| 因除尘导致的年停机 | 约 12 次 | 0 次(单条在线换) |
| 工位粉尘浓度 | 约 4.2 mg/m³(风量衰减后) | 约 1.0 mg/m³ |
| 年运行成本 | 约 34 万元 | 约 3 万元 |
| 火星引燃事件 | 曾发生 2 次滤筒烧洞 | 0(火星捕集+探测联锁) |
多花的约 2.8 万元设备投资,第一年就靠停机和滤料费收回来了。客户后来那句话很到位:"不是滤筒不好,是我们把它放错了地方。"不锈钢打磨这种又粘又烫还带火星的粉尘,本来就不该交给褶皱结构去扛。
最后给两张可直接用的清单。选型时先按含油、温度、火星、浓度四项打分,别从"省地"和"报价"开始;已经在跑的系统,按排查清单判断是不是走在了"一个月一换"的老路上。特别提示第 3 项和第 6 项:清灰后压差能否回落、有没有火星捕集,是这类工况最先露馅、也最不能妥协的两处。
| 判据 | 倾向布袋 | 可考虑滤筒 | 备注 |
|---|---|---|---|
| 含油/粘性 | 可见油雾、磨屑带油 | 干燥无油 | 粘性一票否决滤筒 |
| 气体温度 | > 约 80℃ | < 约 60℃ 且稳定 | 聚酯滤材耐温约 80℃ |
| 火星 | 打磨火花明显 | 无火源 | 滤筒更怕烧穿 |
| 入口浓度 | > 约 5 g/m³ | < 约 3 g/m³ | 容尘量差异 |
| 连续生产 | 连续、不能停 | 间歇、可停机换 | 单条在线换的价值 |
| 空间 | 有空地/层高够 | 确实没地方 | 唯一支持滤筒的理由 |
| 序号 | 排查项 | 方法/判据 | 异常说明 |
|---|---|---|---|
| 1 | 设计过滤风速 | 查设计书是否 > 约 1.0 m/min | 为省地取高值,是月换的常见起点 |
| 2 | 清灰后压差 | 能否回到约 700–900 Pa | 回不去即糊袋、深层堵塞 |
| 3 | 滤袋/滤筒表面 | 停机看油膜、硬壳、褶皱积灰 | 油粘细粉已结壳 |
| 4 | 气体温度记录 | 是否长期 > 约 80℃ | 聚酯滤材热变形 |
| 5 | 火星捕集器 | 是否配置、清灰口是否通畅 | 缺失即有引燃风险 |
| 6 | 防静电与接地 | 滤料导电丝、全系统接地 | 金属粉静电积聚 |
| 7 | 更换台账 | 周期是否 < 约 3 个月 | 结构性错配,不是滤材批次 |
| 8 | 清灰参数 | 压力、间隔是否过激 | 把油压进滤料深层 |
A:干燥、无油、温度稳定低于约 60℃、浓度又低的轻度打磨可以考虑;但带油、60–120℃、有火花的典型不锈钢打磨,滤筒的褶皱结构和聚酯耐温都撑不住,一个月一换基本是必然。真要用,过滤风速得压到约 0.5–0.6 m/min 以下并加防油、预涂灰,省地优势也就不剩多少了。
A:值。过滤面积要多配约 35%–40%、投资上去,但滤料寿命大致能翻倍以上,还能避免深层堵塞和风量衰减。月换滤筒的案例里,五年下来多花的运行费和停机损失以百万元计,远大于当初省下的那点面积钱。
A:看温度和预算。60–120℃ 常规打磨,芳纶或 PPS 覆膜加拒水防油、防静电就够,耐温余量足;PTFE 覆膜耐温、抗油、寿命都最好,但一次投入高,适合连续高负荷或想拉长更换周期的场景。普通聚酯滤筒在这温度段直接排除。
A:能把寿命从几个月拉到一年以上,机理是让油粘灰落在惰性粉层上而不是糊住滤料。麻烦在每班要补粉、要人管理,装置约 1.5–3 万元。对细粘、含油工况是性价比很高的一步,但要配合温和清灰才有效。
A:金属火花温度可达数百甚至上千摄氏度,远高于聚酯滤料引燃温度,单靠阻火器不够。至少要"沉降/旋风火星捕集+防静电接地+温度与火花探测联锁+灰斗及时卸灰"组合,连续线再加泄爆和消防。这是投运前提,不是可选项。
A:不建议。这说明油粘细粉已经进入滤料深层、脉冲气流无法剥离,继续运行只会让压差持续爬升、风量掉得更多,最终还是整组更换。此时该做的是查源头——风速、含油、温度、清灰压力,而不是把喷吹压力再调高,那只会把灰压得更深。
作者:环保固废技术编辑组
免责说明:本文中的参数取值、价格与成本数据为行业参考与工程示意估算,不同工况差异较大,具体选型请以现场检测数据和正式技术方案为准。
河南郑州国家高新技术产业开发区
服务热线:158-9013-7611
邮箱: zzphkj@163.com
 抖音观看现场案例
 扫码联系微信客服
© 版权所有:郑州朴华科技有限公司 · 备案号:豫ICP备09041880号-2 营业执照: 郑州朴华科技有限公司 网站地图