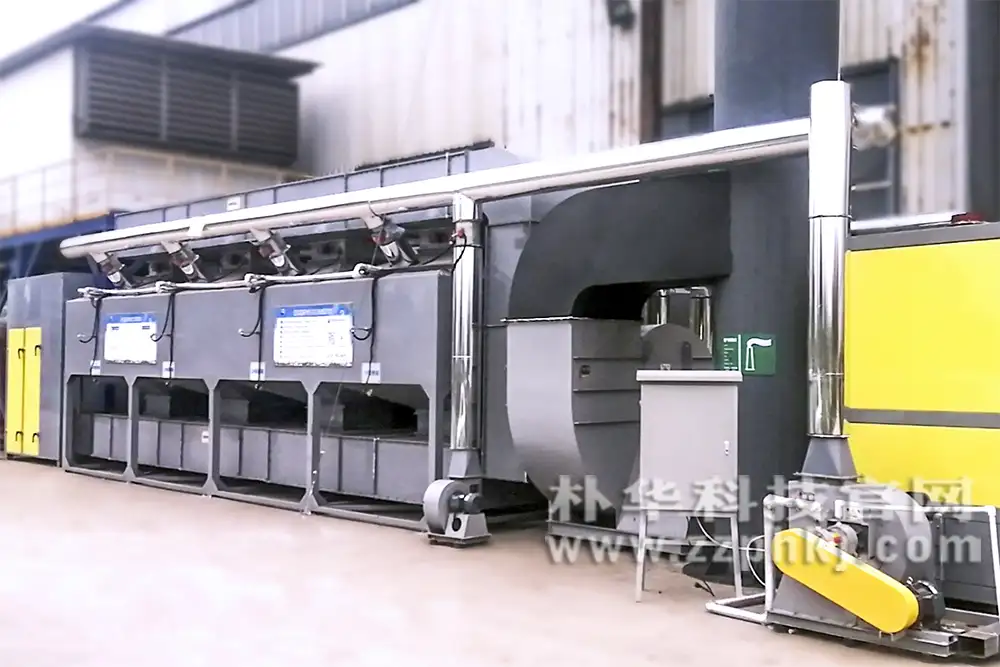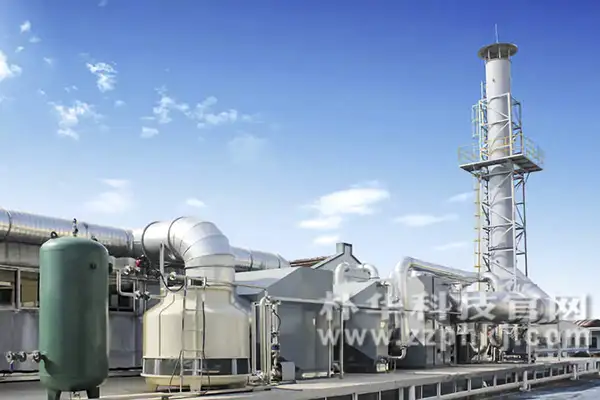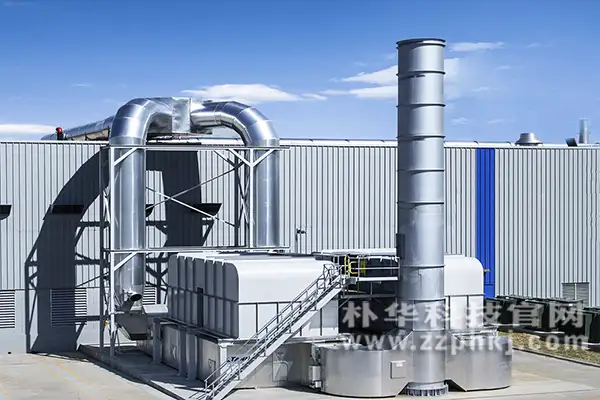

摘要:某制药厂发酵尾气直接接蓄热式热力焚烧炉(RTO),前几个月风平浪静,半年后蓄热陶瓷孔道被粘性沉积物糊死、炉膛负压失衡被迫停机。这不是孤例,而是"含湿、含尘、含粘性"三件套没在前端被分级拦住的典型事故链。本文按真实时间线完整复盘:投运正常→第2月压降缓升→第4月切换阀卡涩→第6月拆炉见陶瓷糊死,并给出压降—时间数据、拆炉三位置检查记录、沉积物成分推断,以及"守门员"三级配置的硬参数、改造投资与停机损失对照、改造后12个月压降跟踪,最后给出工程判断——哪些工况宁可不上这套炉子。
发酵车间排出的气,天生就难伺候:从发酵液里鼓泡出来,近饱和湿度、夹带菌丝与培养基颗粒、还裹着消泡剂形成的粘性泡沫。这股气如果直接送进蓄热陶瓷几毫米的孔道,等于给炉子设了一个半年为期的堵塞倒计时。可惜很多项目在招标阶段就把"预处理"当成了可砍项,理由往往是"炉子八百多度什么烧不掉"。下面的复盘会说明,这个判断错在哪。
本文数据均来自一次真实改造项目的整理,数值为示意估算,浓度、风量、压降随罐型与运行制度差异较大,具体请以现场检测与正式方案为准。
把这次事故按时间轴摊开,是一条能提前看见、却没人预警的曲线。第1个月压降平稳,大家以为万事大吉;第2个月压降开始缓升,被现场当成"新设备磨合"忽略;第3—4个月换向切换阀出现卡涩、炉膛负压开始波动;第5—6个月负压失衡、风量掉到风机下限,被迫停机开炉;拆炉一看,蓄热层上部约三成孔道被黄褐色硬壳糊死。整个过程没有任何一台仪表触发报警,因为原设计只装了就地压差表、没设趋势报警。
事故的根因不在炉子本身,而在投运配置:发酵罐排气只经一级旋风就进炉,没有除雾、没有调温、没有精滤。旋风能拿下较粗的颗粒,但菌丝碎片、泡沫液滴和近饱和水汽稳稳穿过,进炉后粘在陶瓷孔壁上,随换向周期反复经历"吸湿—烘干—结壳",孔道逐层缩径。下表把半年里几个关键转折点的征兆、当时被误读成什么、以及本应触发什么动作列出来,方便对照自己现场。
| 时间节点 | 现场征兆 | 当时被误读为 | 本应触发的动作 |
|---|---|---|---|
| 第1个月 | 压降平稳,略升 | 正常磨合 | 建立压降基线 |
| 第2个月 | 压降缓升约30% | 仪表漂移 | 排查前级、设趋势报警 |
| 第3—4个月 | 换向阀卡涩、负压波动 | 阀件质量问题 | 查阀座积垢与露点腐蚀 |
| 第5个月 | 风量掉约两成 | 风机老化 | 开炉检查蓄热层 |
| 第6个月 | 负压失衡停机 | 电气故障 | 已晚,停机换陶瓷 |
投运初期,床层压降约1800 Pa,系统风量约12000 m³/h,一切看起来都正常。第2个月起压降爬到约2900 Pa,升幅约三成,但风机电流只是"略升",车间没有明显感觉,于是被记成"新炉子磨合、正常波动"。这是整条事故链上第一个、也是代价最小的干预窗口——此时做一次在线反吹或计划性清洗,几乎不耽误生产。
问题在于"缓升"没人记录成趋势。压降和风机电流、系统风量是一组强相关信号:阻力上升→风机工作点左移→风量下降→发酵罐排气背压被抬高。发酵尾气不是普通废气,它连着无菌供气,背压异常会直接影响批次,所以车间其实比环保部门更早该察觉,只是没人把"压降低于报警阈值但持续上行"当成异常。下表的逐月记录是改造后补做的,原现场缺失第3—5个月的数据点,是事后最遗憾的一笔。
| 运行时间 | 床层压降(示意) | 系统风量(示意) | 风机电流 | 现场现象 |
|---|---|---|---|---|
| 第1周 | 约1800 Pa | 约12000 m³/h | 额定 | 换向正常,无异常 |
| 第1个月 | 约2300 Pa | 约11600 m³/h | 略升 | 上层陶瓷见薄灰 |
| 第2个月 | 约2900 Pa(↑约30%) | 约11000 m³/h | 上升 | 误判为磨合,未处置 |
| 第3个月 | 约3600 Pa | 约10300 m³/h | 明显上升 | 补燃略增,应触发预警 |
| 第4个月 | 约4300 Pa | 约9700 m³/h | 偏高 | 发酵罐排气背压报警 |
| 第5个月 | 约4900 Pa | 约9300 m³/h | 高 | 风量累计掉约22% |
| 第6个月 | 约5200 Pa | 约9000 m³/h | 逼近上限 | 停机开炉检查 |
压降爬到第4个月,问题不再只是"阻力大",而是牵出了第二条链路——换向切换阀卡涩。粘性灰积在阀座上,阀板关不严,部分未处理气短路进出气侧,既造成净化效率悄悄下降,又让炉膛进气的均匀性被破坏。现场最先发现的不是环保指标,而是"炉膛负压开始忽高忽低",操作工以为是引风机变频的问题,反复调阀却越调越乱。
负压失衡的机理要讲清:蓄热床阻力不均→两侧进气分配偏移→炉膛压力场畸变→引风机为维持微负压不断调整频率,表现就是负压读数大幅波动。等到第5个月,风量掉到约9000 m³/h、低于设计下限,炉温分布明显不均,补燃被迫加大仍稳不住,最终在第6个月触发停机联锁。下表把"阀卡涩"这条线从表象到根因逐层拆开,强调它和"陶瓷堵塞"是同源——都来自进炉气体又湿又粘又带灰。
| 进展阶段 | 阀门状态 | 炉膛负压表现 | 操作误判 | 真实根因 |
|---|---|---|---|---|
| 第3个月 | 阀座见粘性积垢 | 轻微波动 | 未察觉 | 前级带液滴进炉 |
| 第3月末 | 阀板关不严 | 波动加大 | 调引风机变频 | 换向串气、效率下降 |
| 第4个月 | 卡涩、需外力扳动 | 负压失衡显现 | 怀疑电气故障 | 露点腐蚀+积垢卡滞 |
| 第5个月 | 密封面磨损 | 频繁超限 | 加大补燃 | 床层阻力不均、分配偏移 |
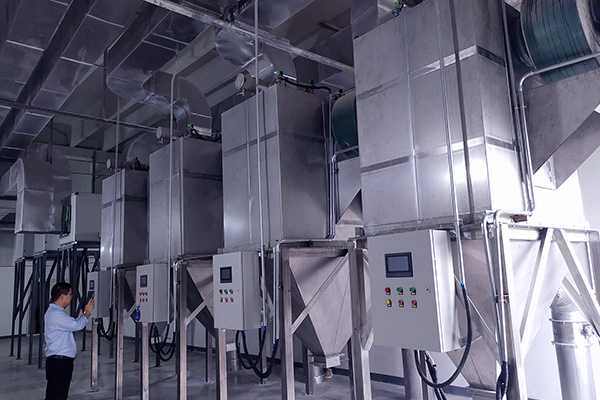
第6个月停炉开盖,看到的景象很直接:蓄热陶瓷上层约30%孔道被黄褐色硬壳堵死,局部已无法用反吹吹通;进气室壳体与换向阀座有锈蚀和粘性积垢;阀板密封面磨损导致串气。硬壳用指甲抠得动表层、里面已经瓷实,典型的"吸湿—烘干—结壳"反复循环产物。
拆炉检查最关键的是分位置取样,因为不同高度的沉积物能告诉你是"前端拦不住"还是"运行制度有问题"。上层直接接触进气,最先糊;中部是过渡带,堵塞程度能反映沉积推进速度;底部靠近换向室,若也见沉积说明气流分布已严重不均。下表是这次拆炉的三位置检查记录(示意),建议任何一次开炉都把三个位置的堵塞率、沉积形态、颜色、可否反吹通都记下来,下次对比才有意义。
| 检查位置 | 沉积形态 | 颜色/质地 | 堵塞率(示意) | 可否反吹通 | 处理动作 |
|---|---|---|---|---|---|
| 蓄热层上部 | 孔道内壁厚壳、蜂窝口缩小 | 黄褐色、坚硬瓷实 | 约28%—32% | 局部不可 | 整层拆出清洗、堵死处更换 |
| 蓄热层中部 | 薄层结皮、局部桥接 | 浅黄、较松 | 约10%—15% | 可部分 | 高压反吹+冲洗 |
| 蓄热层底部 | 细灰与液迹混合 | 灰褐、湿润感 | 约5%—8% | 可 | 吹扫后复位 |
堵炉的沉积物不是"脏东西"那么简单,它的成分决定了它为什么这么粘、这么难清。结合进气特性与运行制度,这次沉积物的来源可以分成三类:一是菌丝体与菌体蛋白,来自发酵液夹带,干后结壳、吸水后又软化;二是培养基粉尘,糖类、淀粉、 yeast extract 等有机物烧完留下无机灰分,不会消失只会留下来;三是硫酸铵,发酵过程投加的铵盐随尾气夹带、遇热分解再结晶,在陶瓷孔壁形成致密盐壳。
这三类物质的危害性各不相同:菌丝蛋白和培养基粉尘提供"粘性基质",硫酸铵提供"硬化骨架"。两者叠加,使得沉积物既粘又硬,普通反吹只能吹掉浮灰,对已经瓷实的盐壳无效。下表按"来源—占比推断—危害—清除难度"四列给出推断(示意,实际应送化验),用来指导前级该重点拦什么:拦菌丝和粉尘靠过滤,拦硫酸铵靠降低进气含湿与温度稳定,避免结晶。
| 成分推断 | 主要来源 | 占比推断(示意) | 危害 | 清除难度 |
|---|---|---|---|---|
| 菌丝蛋白与菌体碎片 | 发酵液夹带、消泡剂泡沫 | 约35%—45% | 提供粘性基质,吸湿返软 | 中,可化学清洗 |
| 培养基粉尘灰分 | 糖/淀粉/提取物烧后残留 | 约25%—35% | 无机灰积存孔道,不消失 | 中高,需机械+冲洗 |
| 硫酸铵盐壳 | 投加铵盐随气夹带、热结晶 | 约15%—25% | 致密盐壳,硬化骨架 | 高,需热水/酸洗 |
| 其他金属氧化物 | 露点腐蚀产物、壳体磨损 | 约5%—10% | 加重阀座卡涩与腐蚀 | 中 |
事故整改只动了前端,没动炉子本体。补上的就是一道分级"守门员":一级除雾降温、二级除粘过滤、三级精滤。顺序不能乱——先除雾把液滴和泡沫拿掉,再调温把气体抬过露点消除沿途冷凝,最后精滤把干态细灰压到很低,进炉才算干净。任何一级都替不了另一级:除雾挡不住干灰,精滤怕液滴糊网,调温必须在除雾之后。
三级配置的关键参数要落得住,而不是"加个设备"了事。一级除雾的断面风速取偏低值避免二次夹带;二级除粘过滤选用防油防水覆膜滤材、配在线脉冲反吹;三级精滤把进炉颗粒物压到约5 mg/m³以下(参考,要求高可取约1 mg/m³量级)。下表把三级的拦截对象、关键参数、目标与压降列成可直接写进技术规格的对照,投运后按此验收。
| 级别 | 设备 | 主要拦截对象 | 关键参数(示意) | 出口目标 | 压降(参考) |
|---|---|---|---|---|---|
| 一级 除雾降温 | 折流+丝网除雾、换热调温 | 泡沫液滴、菌丝液沫 | 风速约2—4 m/s、过热度露点以上约10—20℃ | 除液滴、过露点 | 约400—800 Pa |
| 二级 除粘过滤 | 覆膜防油防水滤材+反吹 | 粘性尘、菌丝碎片 | 过滤风速约0.8—1.0 m/min、压差报警 | 颗粒物约20 mg/m³以下 | 约600—1000 Pa |
| 三级 精滤 | 高效过滤+在线反吹 | 残余细灰、盐尘 | 过滤风速约0.6—0.9 m/min | 进炉颗粒物约5 mg/m³以下 | 约800—1200 Pa |
| 联动 | 自控+压差趋势报警 | — | 压降超初始值约1.5倍报警 | 提前预警 | — |
把账算清楚,结论不复杂:原配置省下的那点预处理投资,远不够一次开炉的代价。这次改造补了除雾、换热调温、两级过滤三套,增量投资约40—60万元量级(示意);而一次停机开炉,仅陶瓷清洗更换与阀体研磨的工时物料就约十几万元,更别说发酵批次受扰动的损失——发酵罐一旦因排气背压异常被迫降负荷,一个批次的产值远不止这个数。
还有一笔常被忽略的账:压降从约1800 Pa升到约5200 Pa期间,风机为维持风量多耗的电、炉温被高湿拉低后多烧的补燃,半年累计是一笔不小的运行费。下表把"原配置累计损失"和"改造投资"对照,重点不是设备贵不贵,而是"开炉一次的代价太大",所以宁可投在前端、别赌在炉子里。数值为示意估算,请以实际报价核算。
| 项目 | 原配置累计损失(示意) | 改造投资(示意) | 说明 |
|---|---|---|---|
| 陶瓷清洗更换+阀体研磨 | 约15—20万元/次 | — | 停机约3天物料工时 |
| 发酵批次扰动损失 | 约30—80万元/次(视产值) | — | 最难量化却最大 |
| 半年多耗电与补燃 | 约5—10万元 | — | 压降上行期间累计 |
| 前端三级改造增量 | — | 约40—60万元 | 一次性投入 |
| 年综合对比 | 高风险、隐性损失大 | 一次投入、长期受益 | 改造后未再开炉 |
整改后这套系统跑了12个月,压降曲线和事故前完全不是一个形状:投运约2000 Pa起步,全年稳定在约2000—2400 Pa区间,没有出现事故前那种持续上行的趋势,发酵罐排气背压也再无报警。这说明根因确实在前端,炉子本体没问题。
值得记的是第7—8个月有一次小幅抬升(约到2600 Pa),排查后发现是二级除粘过滤的滤材到期、未及时反吹,更换后回落——这恰恰证明"守门员"要有人盯。下表是改造后逐月的示意跟踪,建议任何发酵尾气项目都把"床层压降+各级过滤压差"做成月度台账,一旦斜率变陡就提前处理,别等半年。所有数值为示意。
| 改造后月份 | 床层压降(示意) | 系统风量(示意) | 备注 |
|---|---|---|---|
| 第1月 | 约2000 Pa | 约11900 m³/h | 稳定运行 |
| 第3月 | 约2100 Pa | 约11800 m³/h | 正常 |
| 第6月 | 约2200 Pa | 约11700 m³/h | 一级除雾冲洗一次 |
| 第7月 | 约2600 Pa | 约11200 m³/h | 二级滤材到期,未换 |
| 第8月 | 约2150 Pa | 约11800 m³/h | 换滤材后回落 |
| 第10月 | 约2250 Pa | 约11700 m³/h | 正常 |
| 第12月 | 约2300 Pa | 约11700 m³/h | 全年未开炉 |
复盘到这里要泼一盆冷水:不是所有发酵尾气都适合上蓄热式热力焚烧炉。RTO的前提是"进气干净、稳定、浓度够烧",当现场不具备这些条件时,硬上就是半年堵炉的剧本。以下几种工况,建议先别急着订炉子:一是气量太小、浓度又低,热回收省下的燃气补不了一级预处理加精滤的钱;二是含湿含粘极重且波动大、又没有稳定蒸汽/热水做调温,除雾调温段常年运行费高;三是场地或预算根本留不出前级空间,预处理被砍到只剩旋风。
替代路线要按工况选:浓度极低又稳定的异味,可考虑"高效洗涤+生物滤池/生物滴滤";含尘含粘重但气量中等的,先把"除雾+过滤"做扎实再谈氧化;实在要烧,至少把"一级除雾降温、二级除粘过滤、三级精滤"写死在技术协议里,并设压降趋势报警。下表给一组"该不该上"的判据,供选型阶段拍板用,均为工程示意。
| 工况特征 | 判据(示意) | 建议 | 理由 |
|---|---|---|---|
| 小气量、极低浓度 | 风量<3000 m³/h、浓度<50 mg/m³ | 优先考虑洗涤+生物法 | 预处理+炉子不经济 |
| 含湿含粘重、无调温热源 | 相对湿度>95%、无蒸汽/热水 | 先解决除雾调温再议 | 堵炉风险极高 |
| 前级被砍到仅旋风 | 无除雾、无精滤 | 宁可暂缓,补全前级 | 半年堵炉几乎必然 |
| 气量中、浓度中、有热源 | 风量数千—数万、有蒸汽 | 可上,前级分级做满 | 经济性与稳定性兼顾 |
把这次事故落成一张能直接贴到巡检表的清单,核心思路是"把半年后开炉变成每周看趋势"。发酵车间连续运行,任何"等大修再说"的拖延,最后都会变成非计划停机。下面四步是整改后现场一直在用的,供同类项目参考。
第一步,建基线:投运首月每天记床层压降、各级过滤压差、进气温湿度、进炉颗粒物,画出初始值。第二步,设报警:把"压降超初始值约1.5倍"或"风量掉约10%"设为趋势报警,而不是只看瞬时值。第三步,定维护:旋风每班排灰、除雾每周冲洗、过滤按压差反吹并约6—12个月抽检、停炉必吹扫。第四步,查腐蚀:湿段保温与防腐每年检查、换向阀密封面按季检查,避免露点腐蚀卷土重来。这四点做到,堵炉在第三个月就会显形,处理成本远低于换陶瓷。
A:能烧掉的是有机物,菌丝灰和培养基残渣烧完留下的是无机灰分,不会消失只会留在陶瓷孔道里;高湿还带来冷凝腐蚀和换向阀积垢。预处理拦的是灰、雾、露点,不是替炉子分解有机物。本案沉积物里硫酸铵盐壳就是烧不掉的硬骨头。
A:不会自己稳。本案第2个月升约30%被当成磨合,到第6个月升到约2.9倍才停机。压降上行是沉积在推进的信号,越早处理代价越小——第2个月反吹几乎不误产,第6个月就是开炉换陶瓷加停批次。
A:多半不是。本案阀座积的是粘性灰和盐壳,根子在进炉气体又湿又粘又带灰。只换阀不补前级,新阀几个月照样卡。要先除雾调温精滤,再处理阀体,并做按季密封检查。
A:基本不能。先除雾拿掉液滴泡沫,再调温抬过露点消除冷凝,最后精滤把关;若先抬温,液滴被蒸干留下粘性溶质反而更糊,精滤放除雾前则被液滴糊网。旋风减负在最前、精滤把关在最后。
A:不是。本案改造后第7—8月因二级滤材到期未换,压降一度抬到约2600 Pa,换掉才回落。前级"守门员"要有人盯、按台账维护,趋势报警和定期更换不能省。
A:不是。气量太小浓度太低、含湿含粘极重又无调温热源、或前级被砍到只剩旋风时,硬上几乎必然半年堵炉。可改走洗涤+生物法,或先把除雾精滤做满再谈氧化。
作者:环保固废技术编辑组
免责说明:本文中的参数取值、价格与成本数据为行业参考与工程示意估算,不同工况差异较大,具体选型请以现场检测数据和正式技术方案为准。
河南郑州国家高新技术产业开发区
服务热线:158-9013-7611
邮箱: zzphkj@163.com
 抖音观看现场案例
 扫码联系微信客服
© 版权所有:郑州朴华科技有限公司 · 备案号:豫ICP备09041880号-2 营业执照: 郑州朴华科技有限公司 网站地图