
摘要:蓄热式燃烧装置的陶瓷蓄热体一旦堵塞,现场最常见的处理是"拆出来洗一洗",但这是最贵的误区之一。堵塞分四种完全不同的类型:粉尘沉积、硫酸盐/铵盐结垢、碱金属/重金属熔融粘结、热震碎裂,它们的成因、判定方法和可清洗性天差地别。粉尘和盐类结垢多数能洗,熔融粘结和热震碎裂则根本不能洗,只能整批更换。本文给出四类堵塞的对照、分层压降与温度分布、内窥镜、取样溶水/酸、称重测蓄热能力等判定手段,以及压缩空气干清、低压水洗、弱酸弱碱浸泡、烘干曲线等清洗工艺各自的风险(热震、残酸、载体脱落),并把"洗 vs 换"的经济账算清楚——前端省一台过滤器,后端往往要赔一整套陶瓷。文中参数均为行业参考与工程示意估算,具体请以设备技术文件和现场检测为准。
不少运行单位看到蓄热体压差涨了、温度分布不对,第一反应是把陶瓷拆出来冲水、泡碱,觉得"洗干净就能用"。结果有的洗完确实恢复,有的洗完一装回去碎了一地,有的洗了跟没洗一样——差别不在洗得干不干净,而在堵塞类型根本不是"能洗的那一类"。把不能洗的硬洗,既浪费停机时间,又可能把还能用的陶瓷弄报废。
堵塞类型的判定,比清洗本身更值钱。本文按四类堵塞、判定方法、清洗工艺与风险、洗换经济账、不可洗情形、前端过滤、更换施工和运行维护,把"洗还是换"讲成可以逐项核对的决策表。核心判断是:先判类型再动手,前端把粉尘和盐类前移拦截,远比后端赔一整套陶瓷便宜。文中参数均为行业参考与工程示意估算,设备型号与工况差异较大,请以正式技术方案和现场检测为准。
蓄热体堵塞按成因可归为四类,可清洗性从"基本能洗"到"绝对不能洗"依次递减。粉尘沉积是固体颗粒物在陶瓷通道内堆积,最常见也最好处理;硫酸盐/铵盐结垢是气态硫化物、氨在低温段冷凝结晶,附着在孔壁,多数可溶水或稀酸洗脱;碱金属/重金属熔融粘结是钠、钾、铅、锌等在高温下熔融、渗入并黏结陶瓷,形成玻璃态硬壳,无法清洗;热震碎裂则是温度骤变使陶瓷开裂、掉瓷、碎成块,属于物理损伤,更不可能洗好。四类原因不同,处置方式完全不同。
最容易被混为一谈的是后两类:运维人员看到压差高、陶瓷发黑发黏,以为是"脏",拿去泡酸,结果酸把还能用的部分也腐蚀了,熔融粘结的那层玻璃态纹丝不动,碎裂的照样碎。所以动手前必须先把类型判明,本文第三节专门讲怎么判。
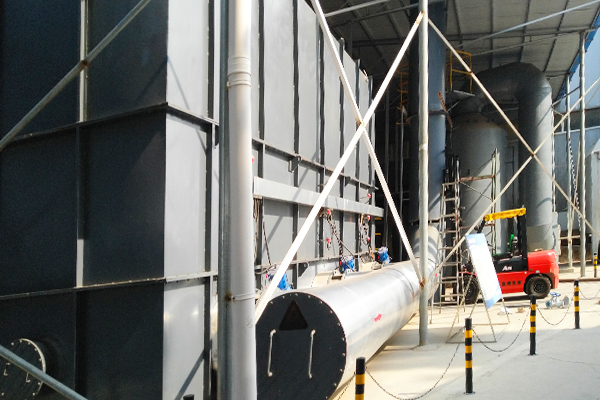
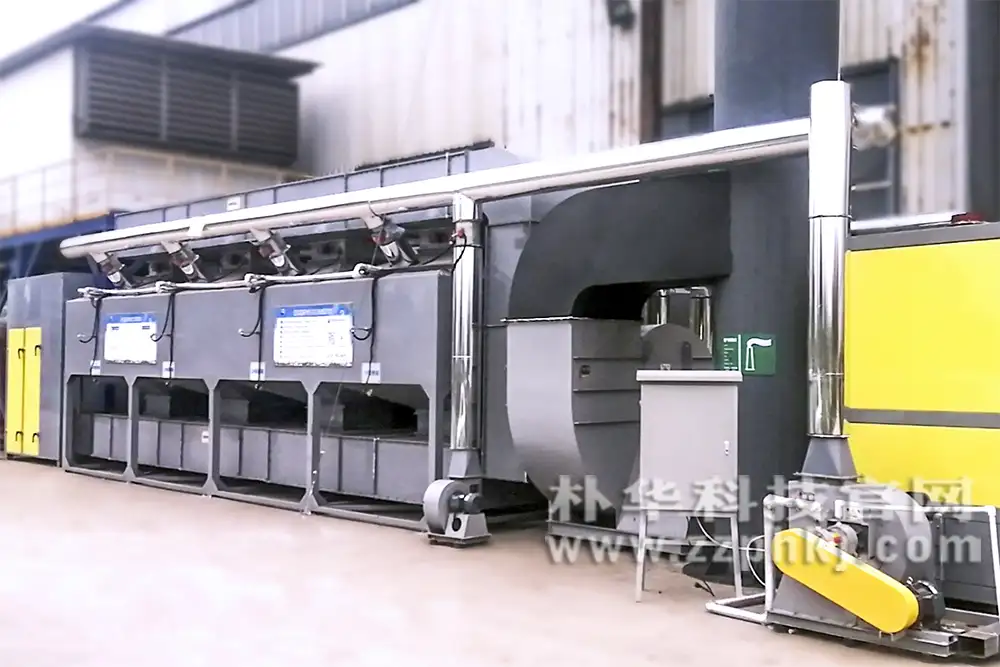
图为蓄热燃烧装置的外部与炉体结构。蓄热体位于炉内陶瓷仓,其堵塞程度从外观无法直接判断,必须靠分层压降、温度分布和内窥镜等手段判定类型,而不是凭"看着脏不脏"决定洗还是换。
| 堵塞类型 | 成因 | 外观特征(参考) | 可清洗性 | 处置 |
|---|---|---|---|---|
| 粉尘沉积 | 颗粒物在通道堆积 | 表面浮灰、孔口半堵 | 基本可洗 | 气清/水洗 |
| 硫酸盐/铵盐结垢 | 硫化物、氨低温结晶 | 白色/淡黄色结晶层 | 多数可溶洗 | 水/稀酸碱浸泡 |
| 碱金属/重金属熔融粘结 | 高温熔融渗入黏结 | 玻璃态硬壳、发黏发黑 | 不可洗 | 整批更换 |
| 热震碎裂 | 温度骤变开裂 | 裂纹、掉瓷、碎块 | 不可洗 | 整批更换 |
把四类堵塞的高发位置摆清楚,才能在前端和运行参数上提前避开。粉尘沉积多发生在进气侧第一层、迎风面,因为大颗粒还没被气流分散就撞在陶瓷入口;硫酸盐/铵盐结垢偏爱低温段,即蓄热体出口侧和切换阀附近,那里温度低到让气态盐冷凝;熔融粘结恰恰相反,发生在高温区,尤其当废气带碱金属粉尘且燃烧温度偏高时,金属熔融后随气流黏在陶瓷表面;热震碎裂则在频繁启停、急冷急热的装置上最多见,间歇工况的陶瓷寿命明显短于连续工况。
一个被忽视的耦合:粉尘沉积会加剧结垢和熔融——粉尘先堵住孔道,使局部流速和温度场畸变,盐类更容易在滞留区冷凝,熔融金属也更易附着。所以前端过滤不到位,后端是"粉尘→结垢→熔融→碎裂"一条龙恶化,最终只能换陶瓷。
| 类型 | 高发位置 | 诱发工况 | 前置诱因 |
|---|---|---|---|
| 粉尘沉积 | 进气侧第一层、迎风面 | 高尘废气、过滤失效 | 前端无过滤或精度不够 |
| 硫酸盐/铵盐结垢 | 低温段、出口侧、切换阀 | 低温冷凝、含硫含氨 | 蓄热体出口温度偏低 |
| 碱金属/重金属熔融粘结 | 高温区陶瓷表面 | 高温+金属粉尘 | 燃烧温度偏高、粉尘含金属 |
| 热震碎裂 | 整体或迎风边角 | 频繁启停、急冷热 | 间歇工况、无预热缓启 |
判定堵塞类型有五件工具,按顺序用最快。分层压降与温度分布是第一道:把蓄热室按层测压降和壁温,若某一层压降异常高且温度偏低,指向粉尘或盐类;若高温区出现局部低温点,疑为熔融粘结堵塞气流。内窥镜检查能直接看通道内是浮灰、结晶还是玻璃态硬壳、裂纹,定位最快。取样溶于水/酸是关键鉴别:取表面附着物分别泡纯水和稀酸,能溶的是盐类,不溶且呈熔融玻璃状的即是金属粘结。称重法则把单块陶瓷取出称重,与原始质量比对,质量显著增加说明内部积了粉尘或盐,质量不变但压差高则要怀疑碎裂或结构损坏。
实务上建议"压降+内窥镜"做初判,"取样溶解"做定性,"称重"做量化趋势。别一上来就泡水——如果其实是碎裂或熔融,泡水既无效又可能让碎块卡得更死、或酸蚀扩大损伤。
| 判定手段 | 能识别的类型 | 操作要点(参考) | 误判风险 |
|---|---|---|---|
| 分层压降/温度 | 粉尘、盐类、局部堵塞 | 逐层测,定位异常层 | 单测总压降会漏掉局部 |
| 内窥镜 | 四类皆可见 | 查通道浮灰/结晶/裂纹 | 仅看入口漏掉深层 |
| 取样溶水/酸 | 盐类 vs 熔融粘结 | 分别泡纯水、稀酸观察 | 不溶即非盐类,疑金属 |
| 称重法 | 粉尘/盐增量、碎裂 | 单块与原始质量比对 | 需有原始质量基线 |
| 目视+敲击 | 碎裂、掉瓷 | 听声、看裂纹 | 表层正常也可能内部裂 |
对可洗的两类(粉尘、盐类),清洗工艺也要分档,每一档都有明确风险。压缩空气干清用约 0.4–0.6 MPa 洁净压缩空气反吹,适合浮灰,风险最低,但压力过高会把陶瓷吹裂或把粉尘压进深层;低压水洗用约 30–50℃清水冲洗,适合可溶性盐,风险是水残留遇高温热震、以及水压过高冲坏薄壁;弱酸/弱碱浸泡针对顽固盐垢,浓度参考约 3%–5%,风险是残酸腐蚀陶瓷和金属框架、改变表面;烘干曲线必须控温缓慢升温(参考约 80℃ 以下预烘再逐步升),风险是升温过快热震开裂。四步串起来,缺任何一步都可能把"能洗的"变成"得换的"。
特别提示:清洗后必须彻底烘干再装回,且浸泡后要用纯水漂洗去除残留酸碱。现场常见事故是"泡完没漂净、没烘干就点火",结果残酸腐蚀、残留水遇千度热风瞬间汽化把陶瓷崩裂,本来能洗好的陶瓷报废。
| 清洗工艺 | 适用 | 参数(参考) | 主要风险 | 控制要点 |
|---|---|---|---|---|
| 压缩空气干清 | 浮灰、粉尘 | 约 0.4–0.6 MPa 反吹 | 压力过大吹裂、压尘入深层 | 控压、由内向外吹 |
| 低压水洗 | 可溶盐 | 约 30–50℃ 清水 | 水残留热震、水压冲坏 | 控水压、彻底沥干 |
| 弱酸/弱碱浸泡 | 顽固盐垢 | 约 3%–5%,约 20–40 min | 残酸腐蚀、表面改变 | 浸泡后纯水漂洗 |
| 烘干曲线 | 所有水洗后 | 先约 80℃ 以下预烘 | 升温过快热震开裂 | 缓慢阶梯升温 |
| 装回前检查 | 全部 | 称重、内窥镜复检 | 带水带酸点火崩裂 | 确认干透、无残留 |
把洗和换的经济账摆在台面上,结论很清楚:能洗的尽量洗,不能洗的别硬洗。清洗的费用主要是人工、水电气、停机工时和化学药剂,通常数万元量级;更换则是陶瓷材料费(按立方或按块计,整套往往数十万元)、拆装人工、停炉损失,且更换还要等备料周期。但"硬洗不能洗的"会两头落空:洗的工时和停机已经花了,装回去还是不行,最后仍得换,等于洗的钱白扔、炉子多停一次。
所以决策逻辑是:先判定类型,可洗的走清洗流程并计入"清洗费用+单次停机损失";不可洗的直接走更换,计入"陶瓷+人工+停炉",并趁更换顺手把前端过滤补上,避免新陶瓷很快又堵。下表把两类情形对照列清。
| 情形 | 处置 | 直接费用(示意) | 停机损失 | 二次风险 |
|---|---|---|---|---|
| 粉尘/盐类,判定清楚 | 清洗 | 数万元 | 一次短停机 | 低,洗好即用 |
| 熔融粘结,误洗 | 洗后无效再换 | 洗费+换费 | 两次停机 | 酸蚀扩大损伤 |
| 热震碎裂,误洗 | 洗后装回碎裂 | 洗费+换费 | 两次停机 | 碎块卡死下游 |
| 直接更换(判定准确) | 换+补前端 | 数十万元 | 一次停机 | 低,寿命延长 |
| 前端省过滤器 | 反复堵反复换 | 多次换费 | 反复停机 | 极高 |
把"不可洗"两条钉死,避免任何侥幸。热震碎裂的陶瓷已经有裂纹、掉瓷、碎块,任何冲洗、浸泡、搬运都会让损伤扩大,且碎块可能卡在下游阀门和管道,引发更严重的故障,只能整批更换。碱金属/重金属熔融粘结形成的玻璃态硬壳与陶瓷本体已烧结在一起,化学清洗无法使其分离,机械清掉又会破坏陶瓷结构,同样只能更换。这两类共同点是:清洗不改变"陶瓷已损坏"的事实,洗得再干净也恢复不了蓄热性能和结构强度。
一个现场判断口诀:看到"发黑发黏的玻璃壳"或"裂纹掉瓷",立刻停止清洗流程,转入更换评估;看到"浮灰"或"结晶层",再走清洗。把这条写进操作规程,能挡掉大量误洗事故。
| 不可洗情形 | 肉眼/检测特征 | 为什么洗无效 | 正确动作 |
|---|---|---|---|
| 热震碎裂 | 裂纹、掉瓷、碎块、敲击异声 | 结构已损,洗不恢复强度 | 整批更换,查热震源 |
| 熔融粘结 | 玻璃态硬壳、发黏、金属色 | 已烧结,化学无法分离 | 整批更换,控温+除金属 |
| 两者并存 | 既有裂纹又有黏壳 | 双重不可逆损伤 | 更换,并根治前端 |
"前端省一台过滤器,后端赔一套陶瓷"这句话不是夸张。前端过滤的最低要求有三:精度要能拦下大部分会沉积和熔融的粉尘,参考对黏性/金属粉尘设置预涂或高效过滤,具体精度按废气含尘和金属成分定;位置必须在蓄热体之前、且尽量靠近进气,让粉尘在到达陶瓷前就被截住;旁通要设计成可切换清理且带压差报警,过滤器堵了能及时发现和更换,而不是让系统硬扛高阻或走旁通把尘直接送进陶瓷。
对含碱金属、重金属的废气,单靠普通过滤还不够,要考虑降温预收尘或预涂,把熔融风险前移处理;对含硫含氨废气,要控制蓄热体出口温度高于冷凝点,避免盐类在低温段结晶。前端每多一道拦截,后端陶瓷就少一份堵塞,这笔账长期看极其划算。
| 配置项 | 最低要求(参考) | 不达标后果 | 建议 |
|---|---|---|---|
| 过滤精度 | 按含尘/金属成分定,能拦沉积粉尘 | 粉尘进陶瓷沉积 | 高尘加预收尘/预涂 |
| 安装位置 | 蓄热体之前、靠近进气 | 拦截不及时 | 越靠前越好 |
| 压差报警 | 过滤器带在线压差监控 | 堵了不知、硬扛高阻 | 超阈值即报警更换 |
| 旁通设计 | 可切换清理、带锁止 | 旁通直送尘入陶瓷 | 旁通仅检修用、禁用常开 |
| 金属/硫氨专项 | 预收尘/控温防冷凝 | 熔融或盐结 | 针对性前处理 |
确定更换后,施工本身有硬纪律,做错会伤新陶瓷。降温与防护:必须充分冷却、佩戴防尘,避免高温烫伤和陶瓷粉尘吸入;拆除顺序:按层标记、逐层取出,记录每层的损坏类型和位置,便于反推前端哪里失效;新陶瓷检查:装前称重、内窥镜看有无磕裂、核对规格型号;装填密实度:陶瓷与框架间留正确膨胀间隙,过紧会热胀挤裂、过松会漏风短路;烘炉曲线:新装陶瓷必须按设备要求的升温曲线缓慢烘炉,避免急热热震,这是很多"新陶瓷用不久就裂"的根因。
更换同时务必补前端:既然旧陶瓷坏在粉尘或熔融,新陶瓷装上前不把过滤和控温补上,等于把新陶瓷也送进同样的死路。建议把"更换+前端改造"作为同一工单,验收时一并核查。
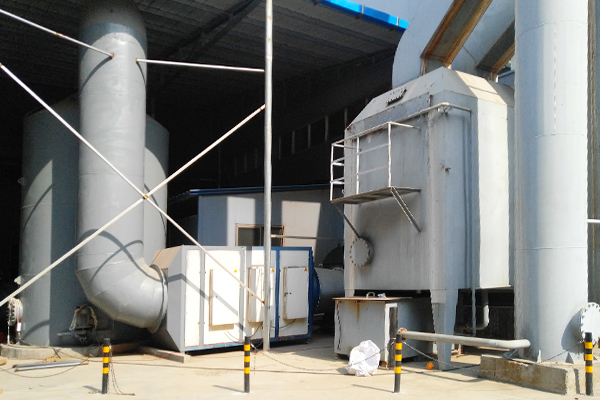
图为装置内部的陶瓷蓄热体模块。陶瓷蜂窝通道一旦被粉尘、盐类或熔融物堵塞,或发生热震碎裂,肉眼在模块表面未必看得全,需逐层取出称重、内窥镜复检,并按可洗/不可洗分类处置,避免误洗造成二次损伤。
| 施工环节 | 要点(参考) | 做错后果 |
|---|---|---|
| 降温防护 | 充分冷却、防尘佩戴 | 烫伤、粉尘吸入 |
| 拆除记录 | 逐层标记、记录损坏类型 | 找不到前端失效点 |
| 新陶瓷检查 | 称重、内窥镜、核对型号 | 装了磕裂件 |
| 装填间隙 | 留正确膨胀间隙 | 过紧挤裂、过松漏风 |
| 烘炉曲线 | 按设备升温曲线缓慢烘 | 急热热震新陶瓷裂 |
| 同步补前端 | 过滤/控温一并改造 | 新陶瓷很快再堵 |
换完陶瓷只是止血,制度才防复发。维护要点对应四类堵塞:对粉尘,定周期查前端过滤器压差、按时更换滤芯;对盐类,监控蓄热体出口温度使其高于冷凝点、必要时加吹扫;对熔融,控制燃烧温度和废气金属含量、加强预收尘;对热震,间歇工况采用预热缓启、避免急冷急热、设定最低运行温度。把这些变成运行日志里的固定项,下次压差一涨,翻日志就能判断是哪类苗头。
| 堵塞类型 | 维护动作(参考) | 监测指标 | 频次 |
|---|---|---|---|
| 粉尘沉积 | 查过滤器压差、换滤芯 | 前端压差 | 按工况定,约周/月 |
| 盐类结垢 | 控出口温度、加吹扫 | 出口温度、分层压降 | 连续监测 |
| 熔融粘结 | 控温、预收尘除金属 | 燃烧温度、金属含量 | 连续监测 |
| 热震碎裂 | 预热缓启、设最低温度 | 启停次数、温变速率 | 每次启停 |
| 综合 | 台账记录四类趋势 | 压差/温度趋势 | 月度复盘 |
把"洗还是换"的决策收成一份现场自问清单,判定前后逐项打勾,能避免绝大多数误洗和误换。重点先判类型、再定工艺、最后核前端,任何一步跳过的都先停下来。
| 序号 | 自问项 | 合格判据 | 答"否"的动作 |
|---|---|---|---|
| 1 | 分层压降/温度测了吗 | 有逐层数据、定位异常层 | 先测再动手 |
| 2 | 内窥镜看过了吗 | 看清浮灰/结晶/裂纹 | 不做盲洗 |
| 3 | 取样溶水/酸鉴别了吗 | 判明盐类 vs 熔融 | 不溶即疑金属粘结 |
| 4 | 称重比对了吗 | 有原始质量基线 | 建基线再判断 |
| 5 | 是可洗类型吗 | 粉尘/盐类 | 否→直接更换 |
| 6 | 清洗后彻底烘干漂洗了吗 | 无残酸、无水残留 | 否→禁止点火 |
| 7 | 前端过滤补了吗 | 精度/位置/报警到位 | 更换同时补前端 |
| 8 | 烘炉曲线守了吗 | 按设备升温缓慢烘 | 否→新陶瓷易裂 |
A:先判类型再动手。粉尘和盐类多数能洗,但熔融粘结和热震碎裂根本不能洗,硬洗既浪费停机又可能把还能用的陶瓷弄报废。判定靠分层压降、温度分布、内窥镜、取样溶水/酸、称重,看到发黑发黏玻璃壳或裂纹掉瓷就停洗、转更换。
A:取表面附着物分别泡纯水和稀酸,能溶解的是硫酸盐/铵盐等盐类,可清洗;不溶且呈玻璃态、金属色泽、发黏的,是碱金属/重金属熔融粘结,不可洗。位置也有差别:盐类多在低温段,熔融多在高温区。
A:弱酸弱碱浸泡后残留酸碱会腐蚀陶瓷和金属框架,水洗后残留水遇千度热风会瞬间汽化引发热震崩裂。所以必须纯水漂洗去除残留,并按约 80℃ 以下预烘、缓慢阶梯升温的烘干曲线处理,确认干透才装回点火。
A:不建议。热震碎裂往往不是单块问题,而是整批受温度应力,未裂的也已有微裂纹、寿命透支;且碎块可能卡在下游阀门管道。最稳妥是整批更换,并同步查热震源(频繁启停、急冷热、无预热)。
A:粉尘和金属若不被前端拦下,会进蓄热体沉积、结垢、熔融、最终碎裂,逼着整批换陶瓷,费用从数万元(省过滤器)变成数十万元(换陶瓷)还搭上停机。前端过滤按精度、位置、压差报警、旁通四要点配好,长期极划算。
A:多半是只换了陶瓷没补前端,或烘炉曲线没守。旧陶瓷坏在粉尘/熔融,新陶瓷装上前不补过滤和控温,等于重蹈覆辙;急热点火则新陶瓷直接热震。更换应与前端改造同单、并按设备升温曲线缓慢烘炉。
作者:环保固废技术编辑组
免责说明:本文中的参数取值、价格与成本数据为行业参考与工程示意估算,不同工况差异较大,具体选型请以现场检测数据和正式技术方案为准。
河南郑州国家高新技术产业开发区
服务热线:158-9013-7611
邮箱: zzphkj@163.com
 抖音观看现场案例
 扫码联系微信客服
© 版权所有:郑州朴华科技有限公司 · 备案号:豫ICP备09041880号-2 营业执照: 郑州朴华科技有限公司 网站地图