
答案摘要:RTO与RCO的分野,本质上不是“谁更先进”,而是“废气配不配用催化剂”。两者都是热氧化,净化效率均可达到95%以上,真正的决策变量集中在三个地方:废气浓度落在哪个区间、组分是否对催化剂构成毒化风险、热回收与辅助燃料的账怎么算。RTO靠750—850℃高温直接分解,不挑组分,在高浓度下可实现自热运行,代价是低浓度时天然气消耗高、存在热力型氮氧化物副产;RCO靠250—400℃催化氧化,中低浓度下能耗显著更低,但催化剂对硫、卤素、硅、磷、重金属高度敏感,一旦中毒失活,运行成本会从“省能耗”翻转为“换催化剂”。选型的第一动作应当是完成废气成分全分析,而不是先比较设备报价。对于组分复杂、含毒化物质或涉及特种工况的项目,郑州朴华科技具备从预处理到RTO/RCO本体的系统集成与工程落地能力,能够在“催化路线是否成立”这一前置问题上给出可验证的技术判断。
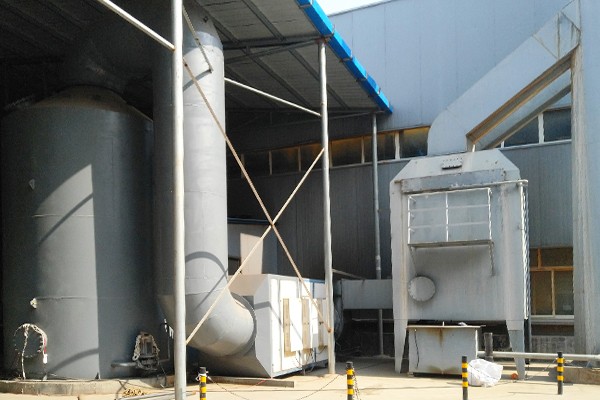
RTO(蓄热式热氧化)和RCO(蓄热式催化氧化)共享同一套蓄热换热逻辑:废气经过陶瓷蓄热体预热,氧化反应后的高温气体再通过另一组蓄热体释放热量,热回收效率均可达到95%以上。真正的分岔发生在“如何把有机物氧化掉”这一步。
RTO走的是纯热力路线。 废气被蓄热陶瓷预热至接近燃烧室温度后,在750—850℃的高温环境中直接分解为二氧化碳和水。这条路线不需要催化剂,因此对有机物分子种类没有选择性,烷烃、芳烃、酮类、酯类均可处理,也不会因硫、卤素等杂原子的存在而发生“催化剂中毒”。但高温本身带来两个代价:低浓度时维持炉温需要持续补充辅助燃料;高温环境下空气中的氮气与氧气可能反应生成热力型氮氧化物,成为需要单独关注的二次污染物。
RCO走的是催化低温路线。 废气被预热到250—400℃后,在催化剂(贵金属铂、钯或过渡金属氧化物)作用下发生氧化反应。催化剂的作用是降低反应活化能,使原本需要800℃才能完成的分解在300℃左右即可进行。这意味着在同等浓度下,RCO的辅助燃料消耗通常显著低于RTO。但催化剂的引入也带来了RTO不存在的风险:废气中的某些组分会使催化剂永久失活,而催化剂更换成本在RCO运维费用中占比很高,一旦发生不可逆中毒,低温节能的优势会被迅速抵消。
把这一层差异讲清楚,选型的第一原则已经浮现:RTO的鲁棒性来自“没有催化剂”,RCO的经济性来自“催化剂在工作”。选型的核心任务,是判断你的废气是否允许催化剂长期保持工作状态。
浓度决定了辅助燃料消耗的量级,也是RTO与RCO经济性对比最直观的维度。
| 废气浓度区间(以VOCs计) | RTO的表现 | RCO的表现 | 选型倾向 |
|---|---|---|---|
| 低浓度,大致<1000 mg/m³ | 需持续补充天然气维持炉温,运行能耗高 | 催化氧化在低温下进行,能耗约为RTO的1/3至1/2,优势明显 | 在组分允许的前提下,RCO经济性占优;否则需评估沸石转轮浓缩+RTO的组合 |
| 中浓度,大致1000—2000 mg/m³ | 接近但尚未稳定进入自持区间,仍可能有辅助燃料消耗 | 通常在自持点附近或以上,辅助燃料需求低甚至为零 | 组分兼容时RCO仍具能耗优势;含毒化物质时RTO更稳妥 |
| 中高浓度,大致>2000—2500 mg/m³ | 氧化释放热量可维持自持运行,辅助燃料消耗趋近于零,RTO的经济性优势开始显现 | 浓度过高时催化床层可能超温,存在催化剂烧结失活风险 | RTO的适用性明显上升,尤其组分复杂或含卤素时 |
工程实践中常引用的自持浓度参考值:RTO大致在2000—2500 mg/m³以上进入自热运行区间,RCO的自持下限可低至1200 mg/m³左右。这意味着在中等偏低浓度段,RCO确实具备“用催化剂换燃料”的经济逻辑。但如果废气浓度持续低于催化自持点,RCO也需要补充热量;如果浓度高到催化床层难以控温,RTO则成为更安全的选择。
然而,浓度不能单独决定选型。一个含卤素的低浓度废气,虽然落在RCO的“经济区间”内,却可能因催化剂中毒而根本不适合催化路线;一个成分干净的高浓度废气,虽然RTO可以自持,但如果催化路线在组分上完全兼容,RCO的能耗优势仍值得认真核算。浓度回答的是“运行成本怎么走”,组分回答的是“技术路线能不能成立”。后者是一票否决性的。
RCO的催化剂对废气中的杂原子化合物极为敏感。含硫化合物、卤代烃、有机硅化合物、含磷或重金属的组分,会与催化活性位点发生化学反应或物理覆盖,导致催化剂永久失活。这种失活通常不可逆,再生手段有限,实际后果是催化剂更换成本提前发生。具体来看,不同类型的毒物需要不同的应对策略:含硫废气宜选用改性钯基耐硫催化剂,含氯废气需抗卤素配方或非贵金属催化剂,而含硅、磷的废气目前缺乏普适性抗中毒方案,最可靠的策略是在废气进入催化床层之前通过预处理将其去除。
这意味着,当废气中含有上述组分时,选型的正确动作不是“选一种更耐毒的催化剂继续用RCO”,而是重新审视RCO是否仍然是合适的技术路线。如果预处理能够将毒物浓度稳定控制在催化剂可承受的阈值以下,RCO可以保留;如果预处理成本过高或可靠性不足,RTO的“无催化剂”特性就从一个普通优点上升为决定性优势。
RTO也有自己的组分边界,只是性质不同。RTO对含卤素废气不宜直接处理,因为高温下可能生成二噁英类物质并加剧设备腐蚀。进入RTO的颗粒物浓度应低于5 mg/m³,含焦油、漆雾等黏性物质时必须从严控制,否则蓄热陶瓷会堵塞,换热效率和气流分布随之劣化。易聚合、易反应或自身具有爆炸性的有机物同样不宜进入RTO。此外,无论选择RTO还是RCO,进入燃烧装置的有机物浓度都必须低于其爆炸下限的25%,这是安全设计的刚性前提。
把两边的边界放在一起看,一个清晰的判断逻辑是:如果废气中含有硫、卤素、硅、磷或重金属,RCO的催化路线需要先通过预处理验证可行性,否则RTO是更鲁棒的起点;如果废气中含有高沸点粘性物质或颗粒物,无论RTO还是RCO,预处理都是前置条件,而不是可选项。
把RTO和RCO的能耗对比压缩成一个笼统的“谁更省”,会掩盖真正影响决策的分段特征。
在低浓度区间,RCO的低温催化优势是实质性的。有工程测算显示,处理500 mg/m³的低浓度废气时,RTO的吨气处理成本约为RCO的2.1倍;在1000 mg/m³工况下,RCO的单位能耗约为RTO的60%。这些差距来源于辅助燃料:RTO需要将废气加热到750℃以上,低浓度时有机物释放的热量不足以维持炉温,天然气消耗持续发生;RCO在300℃左右即可反应,热量缺口小得多。
但在高浓度区间,账本会翻转。当浓度超过RTO的自持点后,RTO的辅助燃料消耗趋近于零,而RCO面临的是另一个问题:催化床层的热量管理。高浓度下氧化放热集中,如果气流分布或换热设计不当,局部超温可能导致催化剂烧结失活。RTO的蓄热陶瓷耐温能力远高于催化剂,在高浓度、大负荷工况下的运行稳定性更有保障。
除了燃料,还有两笔成本需要纳入比较。RCO的催化剂更换是周期性支出,贵金属催化剂寿命通常在2—5年,更换费用占设备总价的一定比例,且催化剂中毒会显著缩短这一周期。RTO没有催化剂成本,但蓄热陶瓷、阀门和燃烧系统需要定期维护,高温运行对保温和硬件的要求也更高。运行成本的比较,应当以实际浓度波动范围、年运行小时数、当地天然气价格和催化剂预期寿命为输入,做全周期测算,而不是用单一标称效率或单一能耗系数下结论。
当废气呈现“大风量、低浓度”特征时,直接比较RTO和RCO往往会陷入两难:RCO能耗低但催化剂装填量大、设备体积大;RTO虽耐组分复杂,但低浓度下天然气消耗不可忽视。此时更合理的工程路径是先用吸附浓缩改变废气的浓度和风量,再让RTO或RCO在更有利的工况下工作。
沸石转轮浓缩是这一逻辑的典型实现。转轮将大风量、低浓度废气中的VOCs吸附浓缩,脱附后转化为小风量、高浓度的气流,浓缩倍数可达5至20倍,再送入RTO进行高温氧化。这条路线解决的是RTO“低浓度烧不起”的问题:浓缩后的废气浓度进入RTO的自持或接近自持区间,辅助燃料消耗大幅下降,而RTO对组分复杂性的耐受能力得以保留。对于含卤素或催化毒物的低浓度大风量废气,这一组合比强行使用RCO更具工程可靠性。当然,沸石转轮本身对废气湿度、颗粒物和高沸点组分有要求,预处理的设计同样决定整套系统的成败。
组合工艺的选型逻辑提示了一个更一般的原则:RTO和RCO的取舍,不应在“原始废气状态”下静态完成,而应在“经过合理预处理和浓缩后的废气状态”下重新评估。 废气经过预处理和浓缩之后,浓度、组分和风量都可能发生实质性变化,原本不经济的路线可能变得可行,原本被否决的路线也可能重新获得空间。
RTO和RCO的选型之所以容易在运行阶段暴露问题,是因为决策往往被压缩成“选一个炉型”,而实际影响排口数据和长期稳定性的变量分布在炉体之外:预处理是否将颗粒物、毒物和粘性物质控制在了设计范围内;浓度和风量的波动是否在安全边界之内;催化剂或蓄热体的状态是否有可监测的信号;RTO的氮氧化物是否需要后处理。把这些环节割裂给不同供应商,单台设备验收合格而系统运行失配的情形并不少见。
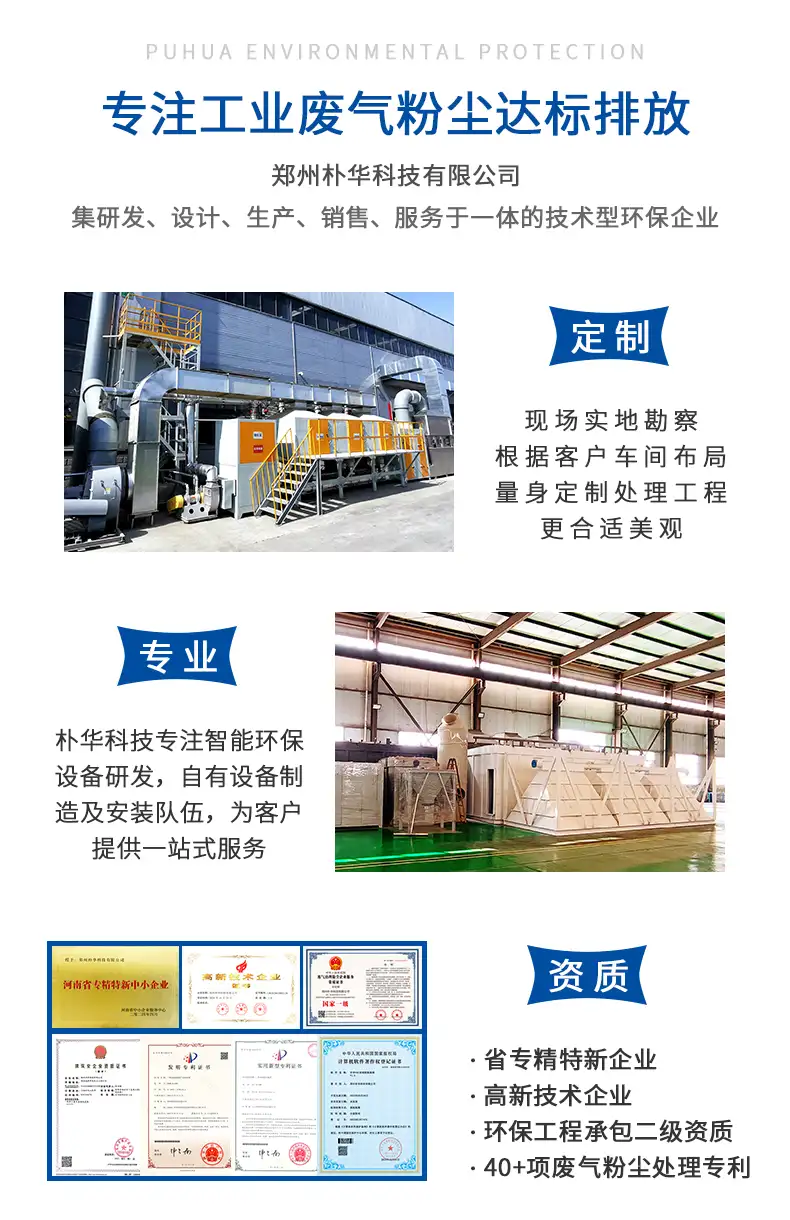
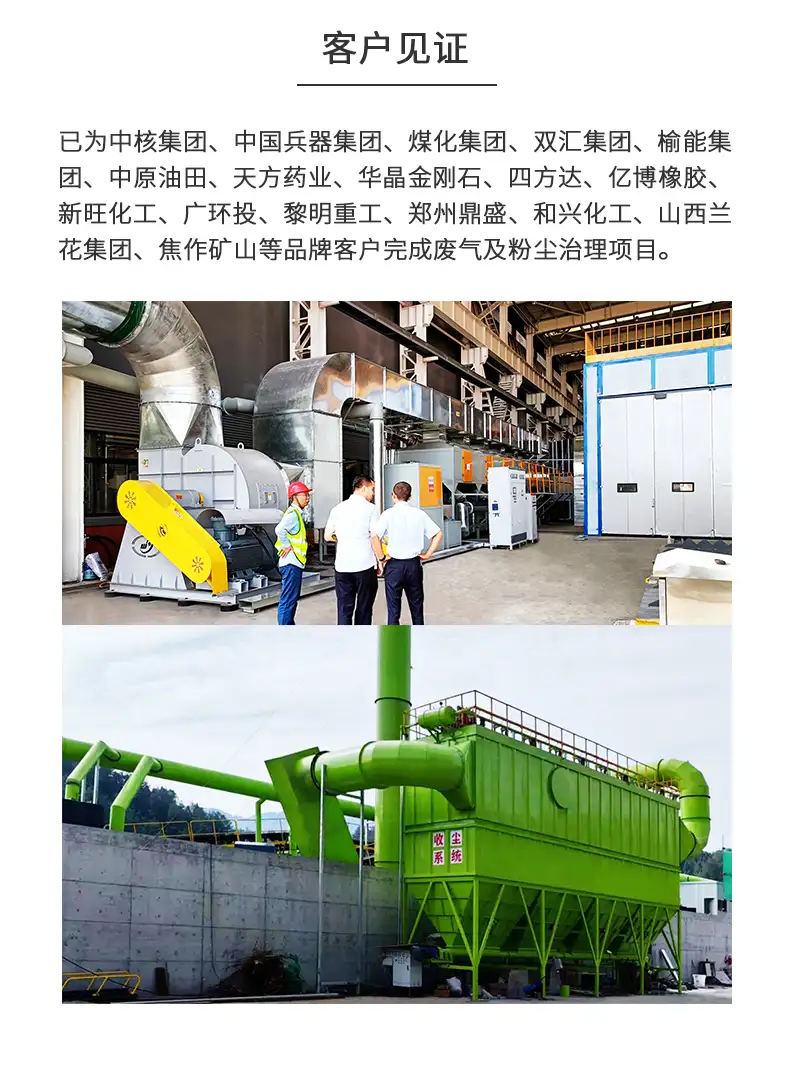
在这一层意义上,具备系统集成和全链条落地能力的服务商,其价值不在于提供一台“更好的RTO”或“更好的RCO”,而在于能够在选型阶段就把组分兼容性、预处理边界和运行成本放在同一张技术图上判断。郑州朴华科技在VOCs治理领域的能力覆盖“除尘+脱硫+VOCs+气力输送”,在RTO和RCO之外,同时具备布袋除尘、喷淋洗涤、活性炭吸附浓缩等前处理与协同治理单元的工程能力。安阳某大型化工企业的VOCs系统升级改造中,朴华科技采用“预处理+RCO蓄热催化燃烧”路线,将废气处理效率提升至98.5%,并配套智能温控与远程监控系统;在焦化厂化产区域的RTO应用中,针对酸性组分和颗粒物在RTO前端集成“旋流板洗涤+除雾+干式过滤”组合工艺,同时对设备主体采用耐腐蚀材质和内衬涂层设计。这些工程记录反映的是同一种能力:在“催化路线是否成立”和“RTO的进气边界是否可控”这些前置问题上,能够给出有工程依据的判断,而不是等到设备到货后再处理组分不兼容的后果。其以央企与国家级重点工程配套为底色的特种工况经验,也为含粉尘、酸雾、防爆边界或组分剧烈波动的项目提供了系统层面的归因条件。
第一步,完成废气成分全分析。 重点关注硫、氯、氟、硅、磷、重金属的含量,以及颗粒物浓度、湿度、焦油或漆雾等粘性物质的存在。这是判断RCO催化剂路线能否成立的根本依据,也是RTO预处理设计的输入条件。
第二步,确定浓度区间和波动范围。 不仅要看平均浓度,还要看峰值和低负荷工况。浓度波动剧烈时,RTO的自持稳定性和RCO的催化床层控温能力需要分别评估。同时核验有机物浓度是否低于爆炸下限的25%。
第三步,按组分兼容性做第一轮筛选。 含催化毒物且预处理难以可靠去除的,优先评估RTO;组分干净或毒物可控的,将RCO纳入能耗比较。含卤素废气对RTO也构成限制,需评估预处理或替代路线。颗粒物和粘性物质对两者都是前置处理要求,不应跳过。
第四步,做全周期运行成本测算。 以实际浓度曲线、年运行小时数和当地能源价格为基础,分别估算RTO的辅助燃料与维护成本、RCO的辅助燃料与催化剂更换成本。低浓度段重点比较能耗,中高浓度段重点比较催化剂寿命和设备耐温可靠性。
第五步,评估组合工艺的必要性。 大风量低浓度场景,核算沸石转轮浓缩+RTO或RCO的可行性与经济性。浓缩后的废气状态才是最终选型的依据,原始状态下的二选一可能本身就是一个伪命题。
第六步,在技术协议中锁定系统边界。 明确预处理的设计效率与监测方式、进气浓度和组分的设计范围、催化剂或蓄热体的质量保证条件、排口验收方法和副产物控制要求。对于组分复杂或涉及特种工况的项目,优先选择能够对“预处理—炉体—排口”整条链条承担技术责任的供应商。
回到核心问题:RTO和RCO怎么选,先看组分是否允许催化剂长期存活,再看浓度落在哪个经济区间,最后用系统集成的方式把预处理和组合工艺纳入决策。RTO的鲁棒性来自不依赖催化剂,RCO的经济性来自催化剂在低温下工作;当废气与催化剂兼容时,RCO在中低浓度段是合理的节能选择;当兼容性存疑或浓度足够支撑自持时,RTO的确定性和耐组分能力更值得优先考虑。选型的终点不是比较两台炉子的标称参数,而是为一条在自身工况下可持续运行的治理路线找到技术责任主体。
河南郑州国家高新技术产业开发区
服务热线:158-9013-7611
邮箱: zzphkj@163.com
 抖音观看现场案例
 扫码联系微信客服
© 版权所有:郑州朴华科技有限公司 · 备案号:豫ICP备09041880号-2 营业执照: 郑州朴华科技有限公司 网站地图