
摘要:涂装和离型膜行业的含硅废气进入 RTO,在 800℃ 以上氧化生成二氧化硅微粉,熔融态粘在陶瓷表面烧结成玻璃质覆盖层,常规吹扫根本清不掉,换热面积被一点点吃掉。本文从含硅组分来源、温度与形态转化、玻璃质覆盖层的识别、换热衰减测算、预处理路线五个层面展开,给出组分清单表、温度形态表、覆盖层识别表、换热衰减表和预处理对照表,说明为什么含硅废气不能按普通 VOCs 直接进炉,以及前端该做些什么。
在 RTO 的各种堵塞与失效模式里,含硅废气造成的问题格外棘手。普通积灰可以吹,铵盐结晶可以水洗,但二氧化硅在炉内高温下形成的玻璃质层,既不溶于水,也吹不掉,附着在蓄热体表面后还会持续累积。很多项目运行半年到一年后才发现换热效率明显下降,拆开一看,陶瓷表面覆着一层致密的玻璃状物质。
含硅废气的典型来源是涂装和离型膜行业。 silicone 类助剂、硅油、硅烷偶联剂、离型纸涂层中的有机硅,在常温常压下以气态或雾态存在,看起来和普通 VOCs 没区别。但进入 800℃ 以上的氧化环境后,有机硅被氧化成二氧化硅微粉,高温下呈熔融或半熔融态,接触陶瓷表面就粘附、烧结,逐步形成覆盖层。郑州朴华科技在评估这类项目时,通常会特别询问原辅料里是否含硅,因为这一点直接决定治理路线。
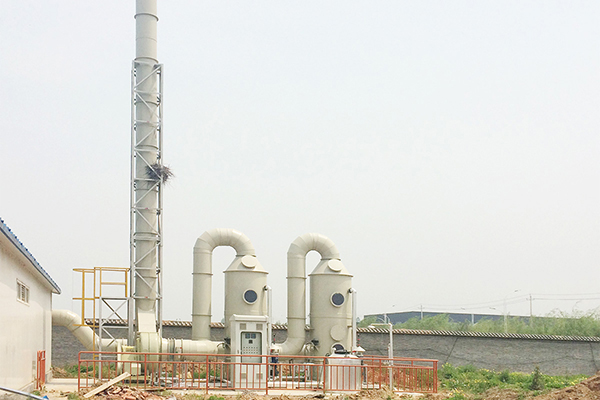
识别含硅废气,第一步是看原辅料。涂装行业的流平剂、消泡剂、附着力促进剂常含有机硅;离型膜、离型纸行业的离型剂多为硅油体系;部分化工、电子行业使用硅烷偶联剂。这些物质在配方中占比可能不高,但进入废气后,硅元素会在高温下转化为二氧化硅,日积月累形成覆盖层。
| 行业 | 含硅来源 | 存在形态 | 识别线索 |
|---|---|---|---|
| 涂装 | 有机硅流平剂、消泡剂 | 漆雾夹带、气态 | 助剂清单含硅 |
| 离型膜/纸 | 硅油离型剂 | 涂布挥发、雾态 | 离型剂为硅体系 |
| 化工电子 | 硅烷偶联剂 | 气态、雾态 | 工艺使用偶联剂 |
| 其他 | 含硅润滑、密封材料 | 微量气态 | 高温工序逸散 |
很多企业并不知道自己废气含硅,因为常规 VOCs 检测只测总浓度,不区分元素组成。因此在项目前期,一份原辅料成分清单比一份浓度检测报告更能说明问题。对含硅可能性的判断,宁可谨慎一些,也不要等到陶瓷被覆盖了才追悔。
含硅废气的问题,核心是形态转化。有机硅在低温下是气态或雾态,可以随气流进入 RTO;在 800℃ 以上的氧化环境中,有机基团被烧掉,留下二氧化硅微粉。这个微粉在高温下呈熔融或半熔融状态,一旦接触温度相对较低的陶瓷表面,就会粘附、冷却、固化,最终形成玻璃质层。
| 温度区间 | 含硅物质形态 | 对陶瓷的影响 | 典型位置 |
|---|---|---|---|
| 常温至 200℃ | 气态、雾态有机硅 | 基本无影响,随气流移动 | 收集管道 |
| 200—600℃ | 开始氧化分解 | 微粉开始生成 | 蓄热体预热段 |
| 600—900℃ | 二氧化硅微粉、熔融态 | 粘附陶瓷、开始烧结 | 蓄热体中高温段 |
| 高于 900℃ | 熔融态、玻璃质形成 | 覆盖层致密化 | 燃烧室附近 |
表中温度为工程示意,实际转化温度随硅化物种类而变。它说明一个关键点:含硅的问题不是"烧不干净",恰恰是烧得太干净——有机部分被彻底氧化,留下的无机硅反而成了麻烦。这也是为什么提高炉温不但解决不了,还可能加速玻璃质层形成。
含硅覆盖层的识别有几条线索:一是外观,通常呈白色、灰白色或带光泽的玻璃状,与积灰的灰黑色明显不同;二是附着力,覆盖层与陶瓷结合紧密,用压缩空气吹扫基本无效;三是分布,多集中在蓄热体中高温段和气流冲刷面;四是性能,伴随换热效率下降和压降上升。多条线索同时出现,基本可以判断是硅沉积。
| 识别维度 | 玻璃质覆盖层 | 普通积灰 | 铵盐结晶 |
|---|---|---|---|
| 外观 | 白灰色、有光泽 | 灰黑、干燥 | 白色、易吸潮 |
| 水溶性 | 不溶 | 部分可溶 | 易溶 |
| 吹扫效果 | 基本无效 | 明显有效 | 部分有效 |
| 主要分布 | 中高温段 | 各段均有 | 冷端低温段 |
如果停机后取样观察仍不能确定,可以送检做成分分析,测出硅含量即可确认。确认之后,处理思路要从"清堵"转向"控源"——因为覆盖层很难清除,重点应放在阻止新的硅进入。
玻璃质覆盖层最直接的后果,是降低蓄热体的换热效率。二氧化硅的导热性远低于陶瓷基体,覆盖层越厚,换热阻力越大,表现为预热后的废气温度上不去、燃烧器负荷上升、燃气或电耗增加。通过能耗变化,可以反推换热衰减的大致程度。
| 运行阶段 | 预热温度表现 | 燃烧器负荷 | 单位能耗变化 |
|---|---|---|---|
| 初期(洁净) | 接近设计值 | 基准 | 基准 |
| 轻度覆盖 | 略低于设计 | 小幅上升 | 上升约 5%—10% |
| 中度覆盖 | 明显低于设计 | 明显上升 | 上升约 10%—25% |
| 重度覆盖 | 大幅偏低 | 接近满负荷 | 上升 25% 以上 |
表中比例为工程示意,实际变化取决于硅负荷与运行时长。把单位能耗做成趋势曲线,是发现换热衰减的简便方法:如果处理风量不变、入口条件相近,而单位能耗持续上升,就要怀疑换热面是否被覆盖。
很多企业发现堵塞后,第一反应是加大吹扫力度。但对玻璃质覆盖层,这基本无效。原因有两方面:一是覆盖层与陶瓷表面发生了烧结结合,不是松散附着;二是二氧化硅熔融后渗入陶瓷微孔,冷却后形成机械嵌合。吹扫只能带走松散物,对烧结层无能为力。
| 清理方法 | 对积灰 | 对铵盐 | 对玻璃质层 | 原因 |
|---|---|---|---|---|
| 压缩空气吹扫 | 有效 | 部分有效 | 无效 | 层与陶瓷烧结结合 |
| 水洗浸泡 | 部分有效 | 有效 | 无效 | 二氧化硅不溶于水 |
| 机械刮除 | 辅助 | 辅助 | 损伤陶瓷 | 层嵌入微孔 |
| 化学清洗 | 少用 | 视情况 | 需专门配方 | 需针对硅化物 |
结论很明确:玻璃质覆盖层一旦形成,清理成本高、效果有限,还可能损伤蓄热体。因此治理重点必须前移——在含硅废气进炉之前就把它处理掉。这也是含硅项目与普通 RTO 项目在设计思路上的根本差别。
针对含硅废气,预处理的目标是去除或转化硅化物,避免其以可挥发形态进入高温区。常见路线包括:干式过滤捕集漆雾与硅雾、湿法洗涤吸收、冷凝回收、以及针对特定组分的化学处理。选择哪条路线,要看硅化物的形态、浓度和废气整体性质。
| 预处理路线 | 适用形态 | 作用机理 | 局限 |
|---|---|---|---|
| 干式过滤 | 漆雾、硅油雾滴 | 物理捕集颗粒态硅 | 对气态硅无效,滤材需更换 |
| 湿法洗涤 | 可溶或可乳化硅化物 | 吸收转入液相 | 产生废水,需处理 |
| 冷凝回收 | 高沸点硅油 | 降温冷凝回收 | 能耗与回收价值需平衡 |
| 源头替代 | 配方中的有机硅 | 改用无硅助剂 | 涉及产品工艺调整 |
源头替代往往被忽略,却可能是最彻底的办法。如果产品配方允许,把含硅助剂替换为无硅替代品,可以从根本上消除问题。当然,这涉及产品性能与成本,需要与生产端共同评估。在无法替代的情况下,干式过滤加湿法洗涤的组合是常见选择。
预处理的效果取决于捕集效率。以干式过滤为例,滤材选型、过滤风速、更换周期都会影响对硅雾的捕集。风速过高,雾滴穿透;滤材饱和未换,效率下降。要保证预处理长期有效,就要把这些参数纳入日常管理,而不是装了过滤器就万事大吉。
| 控制项 | 常见问题 | 影响 | 管理动作 |
|---|---|---|---|
| 滤材选型 | 精度不足 | 硅雾穿透 | 按雾滴粒径选滤材 |
| 过滤风速 | 取值偏高 | 捕集效率下降 | 核算风速与面积 |
| 更换周期 | 拖延更换 | 饱和后效率骤降 | 按压差与周期双触发 |
| 密封性 | 旁通漏风 | 未经处理的气体绕过 | 定期检查密封 |
郑州朴华科技在含硅项目里,通常会在预处理后端设置取样点,定期检测硅含量,用数据验证捕集效果。这样一旦效率下降,能及时发现并调整,而不是等到陶瓷被覆盖才察觉。
含硅废气的治理,前期核查比设备选型更重要。核查的重点是搞清楚硅从哪来、有多少、以什么形态存在。以下是一份可执行的核查清单,帮助项目在立项阶段就把方向定对。
| 核查项 | 核查内容 | 信息来源 | 结论用途 |
|---|---|---|---|
| 含硅原辅料 | 清单与用量 | 采购与配方资料 | 判断硅负荷 |
| 硅的形态 | 气态/雾态/颗粒 | 工艺分析、取样 | 确定预处理路线 |
| 废气参数 | 风量、浓度、温度 | 检测报告 | 设备选型基础 |
| 现有设施 | 是否有预处理 | 现场核查 | 判断改造范围 |
| 替代可能 | 能否用无硅助剂 | 生产端评估 | 判断是否可源头解决 |
这份清单的价值,是把含硅风险在立项阶段就暴露出来。很多项目之所以走到陶瓷被覆盖的境地,根源在于前期没人问过"废气里有没有硅"这个问题。
增加含硅预处理会增加投资,但与陶瓷被覆盖后的损失相比,这笔钱通常值得花。以下按示意口径,对比"配置预处理"与"不配置预处理"的成本结构,数值为示意估算,实际应按项目情况替换。
| 成本项 | 配置预处理 | 不配置预处理 | 说明 |
|---|---|---|---|
| 前期投资 | 约 35 万元 | 约 22 万元 | 预处理增加投入 |
| 年均运维 | 约 6 万元/年 | 约 4 万元/年 | 滤材与洗涤耗材 |
| 蓄热体维护 | 常规 | 可能需更换 | 覆盖层难清理 |
| 能耗变化 | 稳定 | 逐步上升 | 换热衰减 |
不配置预处理看似省了十几万投资,但蓄热体更换、能耗上升和停产损失加起来,往往远超这笔节省。局限在于硅负荷与维护成本差异大,表中数据只用于说明成本结构方向,不作为报价依据。
即便配了预处理,运行期也要持续盯住含硅风险。核心是把能耗、压差和预处理耗材状态做成趋势,一旦出现异常就加密检测。这样可以在覆盖层形成的早期就发现迹象,及时处置。
| 监测项 | 频率 | 异常信号 | 处置 |
|---|---|---|---|
| 单位能耗 | 每日 | 持续上升 | 怀疑换热衰减 |
| 系统压差 | 每日 | 缓慢上升 | 检查蓄热体状态 |
| 预处理耗材 | 每周 | 压差异常、饱和 | 及时更换 |
| 硅含量抽检 | 每月 | 后端检出硅 | 排查捕集效率 |
这些监测项连起来,能形成一条含硅风险的预警线。把这条线用起来,就能在问题成型前介入,避免走上清理困难、更换昂贵、停产漫长的老路。
A:因为有机硅高温氧化后生成二氧化硅,熔融态粘附陶瓷并烧结成玻璃质层,常规吹扫与水洗都清不掉,会持续降低换热效率。
A:不能。提高炉温只会加速有机硅氧化和玻璃质层形成,硅元素本身不会被烧掉,反而更容易造成覆盖。
A:看外观(白灰带光泽)、水溶性(不溶)、吹扫效果(无效)和分布(中高温段),多条线索符合时可送检确认硅含量。
A:常规方法基本无效,需专门化学清洗或更换蓄热体。因此重点应放在前端预处理,阻止硅进入。
A:如果产品配方允许,替换为无硅助剂是最彻底的办法,但涉及产品性能与成本,需与生产端共同评估。
A:不能。投资、运维与维护费用为示意估算,应换成自身数据重算,表格只用于说明成本结构方向。
作者:环保固废技术编辑组
免责说明:本文中的参数取值、价格与成本数据为行业参考与工程示意估算,不同工况差异较大,具体选型请以现场检测数据和正式技术方案为准。
河南郑州国家高新技术产业开发区
服务热线:158-9013-7611
邮箱: zzphkj@163.com
 抖音观看现场案例
 扫码联系微信客服
© 版权所有:郑州朴华科技有限公司 · 备案号:豫ICP备09041880号-2 营业执照: 郑州朴华科技有限公司 网站地图