
摘要:发酵尾气是环保里最不好伺候的一股气:近饱和湿度、夹带菌丝与培养基粉尘、异味嗅阈值极低,偏偏风量还大、浓度还低。很多厂直接把蓄热式热力焚烧炉(RTO)接在旋风后面就投运,前几个月相安无事,半年左右床层压降爬上来、风量掉下去,开炉一看蓄热陶瓷上层孔道被粘性灰壳糊住,阀体还带锈蚀。根子不在炉子,在前端预处理没做分级。本文用压降增长曲线、半年堵炉案例、露点腐蚀判据和旋风—除雾—调温—过滤的分级配置表,说明每一级该拦什么、参数怎么取,以及为什么"抬过露点再精滤"这个顺序不能颠倒。
抗生素、氨基酸、有机酸、酶制剂这些发酵车间,罐里要连着通无菌空气,排气从发酵液里鼓出来,天然带着三样东西:水汽、菌丝与培养基颗粒、以及一堆说不清但闻得着的微量代谢产物。这股气非甲烷总烃浓度往往只有约几十到几百 mg/m³(参考),论"总量"不算重,论"难缠"却排在前列。
治理路线其实没太多选择:浓度太低,冷凝、吸附都不经济;异味又必须彻底分解,靠高温氧化最稳妥,于是蓄热式热力焚烧炉(RTO)几乎成了标配。可它有个前提——进气得干净。发酵尾气恰恰是又湿又脏又粘,把这样一股气直接送进几毫米孔道的蓄热陶瓷,等于给炉子安排了一个半年为期的堵塞倒计时。下面把这个过程按时间顺序拆开。
第一个麻烦是湿。尾气经发酵液鼓泡后相对湿度常接近饱和(约 90%–100%,示意),温度约 30–40℃(参考)。这意味着沿途只要温度稍降,水汽就会在管道、阀体、壳体上凝出来;而高湿气体进炉,还会拉低炉膛温度、增加补燃,并让粉尘更容易粘在蓄热体上。
第二个麻烦是尘,而且不是普通粉尘。夹带的是菌丝体、培养基残渣、菌体蛋白和消泡剂形成的泡沫液滴,粒径多在约 1–50 微米(示意),浓度约几十到几百 mg/m³(参考),共同特点是吸湿、带粘性、干后结壳。普通旋风只能拿下较粗的那部分,细雾滴和菌丝碎片会稳稳穿过去,进炉后粘在陶瓷孔道壁上,越积越厚。
第三个麻烦是味。尾气里的微量醇、醛、有机酸、硫化物、胺类以及土臭素类物质,嗅阈值常在 ppb 量级(示意),总量不高却极易触发厂界投诉。这就要求氧化必须彻底、不能有旁路串气、烟囱扩散要够,反过来又对炉温、停留时间和进气稳定性提出更严的要求。下表把三个特性与它们各自引发的后果对应起来,均为示意归纳。
| 尾气特性 | 参考量级(示意) | 直接后果 | 对炉子的影响 |
|---|---|---|---|
| 相对湿度 | 约 90%–100%,近饱和 | 沿途冷凝、壳体带水 | 拉低炉温、补燃增加 |
| 气体温度 | 约 30–40℃ | 低于酸露点即结露 | 露点腐蚀、阀体卡涩 |
| 粉尘与菌丝 | 约 1–50 μm、约 几十至几百 mg/m³ | 粘性、吸湿、干后结壳 | 蓄热陶瓷孔道堵塞 |
| 泡沫液滴 | 含消泡剂与蛋白 | 糊滤材、糊除雾器 | 精滤段提前失效 |
| 异味物质 | 嗅阈值 ppb 量级 | 总量低也易被投诉 | 要求高去除率、无串气 |
| 风量与浓度 | 约 数千至数万 m³/h、低浓度 | 大风量低浓度 | 需高热回收、进气要稳 |
把堵塞拆开,是四条并行的链路。第一条是蓄热陶瓷孔道堵塞:蜂窝或组合式蓄热体的孔距通常只有约 2–5 毫米(示意),高湿气体里的菌丝与液滴撞上孔壁就粘住,随换向周期反复经历"吸湿—烘干—结壳",孔道逐层缩径。上层陶瓷最先遭殃,往往半年就有约两三成孔道明显堵死(示意)。
第二条是压降上升与风量衰减。孔道一缩,床层阻力就从初始约 1500–2500 Pa 一路往上爬(参考)。风机工作点左移,系统风量掉下来,最麻烦的是发酵罐排气背压被抬高——这已经不是环保问题,而是可能干扰无菌供气、影响发酵批次的生产问题,所以车间往往比环保部门更早发现异常。
第三条是露点腐蚀。尾气里的有机酸、硫化物、氯离子随冷凝水析出,在金属壳体、换向阀、膨胀节上形成低温露点腐蚀,表现为锈斑、保温层进水、阀板卡涩、密封不严。第四条是换向串气:粘性灰积在阀座上,阀门关不严,部分未处理气短路进出气侧,净化效率悄悄下降,异味投诉随之回来。四条链路同源,都是"湿+尘+液滴"没在进炉前被分级拦住。
堵炉不是突然发生的,是一条能提前看见的曲线。某制药厂三台发酵罐、总风量约 12000 m³/h(示意)的系统,投运后逐月记录床层压降、系统风量与风机电流,形状很有代表性:前两个月缓慢爬升,第三个月起斜率明显变陡,第五个月风量已掉约两成,第六个月逼近风机上限被迫停机开炉。
这条曲线的价值在于给出预警阈值。若把"床层压降超过初始值约 1.5 倍"或"风量掉约 10%"设为报警线,大约第三个月就会触发,此时做一次在线反吹或停机清洗,代价远小于半年后换陶瓷加停发酵批次。可惜多数现场只装了压差表、没设趋势报警,等车间喊"罐子排不出气"才回头查,已经晚了。
还要把压降和能耗连起来看:阻力从约 1800 Pa 升到约 5200 Pa(示意),风机为维持风量多耗的电、加上炉温被高湿拉低后多烧的补燃,半年累计是一笔不小但常被忽略的运行费。下表为该系统的示意记录,具体数值随罐型与运行制度变化。
| 运行时间 | 床层压降(示意) | 系统风量 | 风机电流 | 现场现象 |
|---|---|---|---|---|
| 第 1 周 | 约 1800 Pa | 约 12000 m³/h | 额定 | 换向正常,无异常 |
| 第 1 个月 | 约 2300 Pa | 约 11600 m³/h | 略升 | 上层陶瓷见薄灰 |
| 第 2 个月 | 约 2900 Pa | 约 11000 m³/h | 上升 | 换向压差轻微波动 |
| 第 3 个月 | 约 3600 Pa | 约 10300 m³/h | 明显上升 | 补燃略增,应触发预警 |
| 第 4 个月 | 约 4300 Pa | 约 9700 m³/h | 偏高 | 发酵罐排气背压报警 |
| 第 5 个月 | 约 4900 Pa | 约 9300 m³/h | 高 | 风量累计掉约 22% |
| 第 6 个月 | 约 5200 Pa | 约 9000 m³/h | 逼近上限 | 停机开炉检查 |
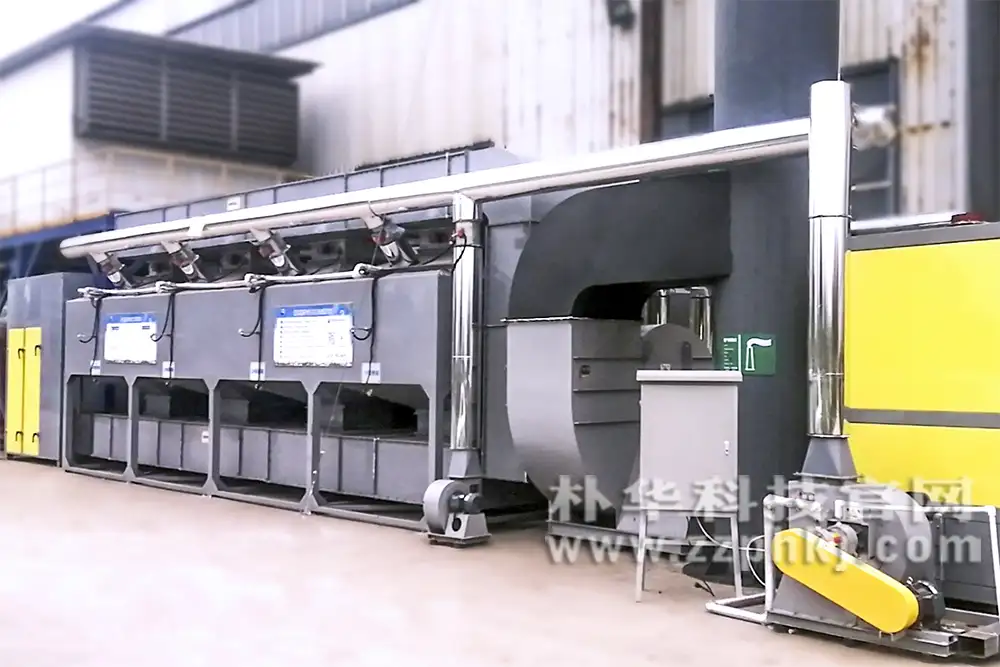
这家厂的原配置很典型:发酵罐排气先经一级旋风,再直接进蓄热式热力焚烧炉(RTO),中间没有除雾、没有调温、没有精滤。理由是"旋风已经把灰除掉了,炉子八百多度什么烧不掉"。这个判断错在把"能烧掉有机物"和"能容忍无机灰与液滴"混为一谈——菌丝灰和培养基残渣烧完留下的是灰分,灰分不会消失,只会留在陶瓷孔道里。
第六个月停机开炉,看到的是三件事同时发生:蓄热陶瓷上层约 30% 孔道被黄褐色硬壳堵死(示意),局部已无法用反吹吹通;进气室壳体与换向阀座有锈蚀和粘性积垢;阀板密封面磨损导致换向串气。处理办法是上层陶瓷整层拆出清洗、堵死部分更换,阀体除锈研磨,全部停机约 3 天(示意)。陶瓷与工时约十几万元量级(示意),但发酵批次受扰动的损失比这大得多。
整改没有动炉子本体,只补了前端:旋风后加折流加丝网两级除雾、蒸汽换热器把气体抬过露点、再进可在线反吹的中效加高效过滤,把进炉颗粒物压到约 5 mg/m³ 以下(参考)。复跑一年,床层压降稳定在约 2000–2400 Pa(示意),未再出现背压报警。下表为案例关键节点对照,均为示意估算。
| 阶段 | 配置或事件 | 关键数据(示意) | 后果 |
|---|---|---|---|
| 投运初 | 旋风+焚烧炉,无预处理分级 | 压降约 1800 Pa | 看似正常 |
| 第 3 个月 | 压降越过约 1.5 倍预警线 | 约 3600 Pa | 未设报警,错过窗口 |
| 第 6 个月 | 停机开炉 | 约 30% 上层孔道堵死 | 停机约 3 天 |
| 处置 | 陶瓷清洗更换、阀体除锈 | 约十几万元量级 | 批次扰动损失更大 |
| 整改 | 加除雾+调温+分级过滤 | 投资约 40–60 万元量级 | 一次投入 |
| 整改后一年 | 压降稳定 | 约 2000–2400 Pa | 未再报警 |
高湿尾气最隐蔽的伤害是冷凝。气体温度只要低于其露点,水汽就会在管壁、阀体、壳体析出;发酵尾气冷凝水里溶有有机酸、硫化物与氯离子,pH 常偏酸(示意),于是金属表面发生的是低温露点腐蚀,比普通生锈快得多,且往往发生在保温不到位、停炉降温这些容易被忽略的时刻。
对策叫"调温"或"过热":在精滤之后、进炉之前,用蒸汽换热器或电伴热把气体温度抬到露点以上约 10–20℃(示意),工程上常取约 50–70℃(参考),并对进气管道、阀体、膨胀节做保温伴热,停炉时执行吹扫程序把湿气赶净。这样气体沿途不结露,粉尘保持干燥松散,不再粘壁,精滤段和陶瓷床都轻松很多。
但顺序至关重要:必须先除雾、再抬温、后精滤。如果先抬温再除雾,液滴被蒸干、留下粘性溶质和干灰,反而更难清;如果不过滤就进炉,粉尘照旧堵陶瓷。材质上,湿段建议选 316L 或做防腐涂层,壳体保温外壳要防雨水渗入。下表为进气温度与冷凝、腐蚀风险的示意对照。
| 进气状态 | 温度(示意) | 冷凝与腐蚀风险 | 颗粒物状态 | 工程判断 |
|---|---|---|---|---|
| 未处理、近饱和 | 约 30–40℃ | 沿途大量结露、露点腐蚀强 | 湿粘、易糊袋糊网 | 不可直接进炉 |
| 仅除雾、未抬温 | 约 30–40℃ | 仍可能在管壁结露 | 较干但仍细 | 临界,需伴热 |
| 除雾+调温 | 约 50–70℃ | 基本不结露 | 干燥松散 | 推荐区间 |
| 过度加热 | 高于约 90℃ | 风险低但能耗浪费 | 可能变脆、扬尘 | 不经济 |
| 停炉未吹扫 | 降至环境温度 | 停炉冷凝腐蚀最集中 | 吸湿板结 | 必须设吹扫程序 |
把该拦的东西按粒径和相态排个队,分级顺序就自然出来了。第一级旋风或气液分离:拿下约 10 微米以上的粗液滴和培养基颗粒,保护后级不被大流量糊住,压降低、几乎免维护。第二级除雾:折流板加丝网或纤维除雾器,专收约 1–10 微米的泡沫液滴与雾沫,这一步是发酵尾气区别于普通除尘的关键,很多人直接跳过。
第三级调温:把气体抬过露点约 10–20℃(示意),消除沿途冷凝,让残余颗粒保持干燥。第四级过滤:中效加高效、带在线脉冲反吹,把细菌丝与干灰压到约 5 mg/m³ 以下(参考,要求高的可取约 1 mg/m³ 量级),进炉才算干净。四级各管一段,任何一级都替不了另一级:旋风收不了细雾,除雾挡不住干灰,精滤怕液滴糊网,调温必须在除雾之后。
还有一个常被问的取舍:能不能用水洗代替除雾加过滤?能洗掉一部分,但发酵尾气的菌丝与蛋白会进喷淋水,形成高 COD、易发臭的废水,等于把气相问题搬进水相,与前文讲的"转移"是同一类账。除非废水有现成处置能力,否则不推荐。下表为分级配置表。
| 级别 | 设备 | 主要拦截对象 | 目标粒径(示意) | 顺序理由 |
|---|---|---|---|---|
| 一级 | 旋风或气液分离器 | 粗液滴、培养基颗粒 | 约 10 μm 以上 | 先减负,保护后级 |
| 二级 | 折流+丝网或纤维除雾 | 泡沫雾滴、菌丝液沫 | 约 1–10 μm | 液滴不除会糊精滤 |
| 三级 | 蒸汽换热或电伴热调温 | 消除沿途冷凝 | 露点以上约 10–20℃ | 须在除雾后、精滤前 |
| 四级 | 中效+高效可反吹过滤 | 细菌丝、干灰 | 压到约 5 mg/m³ 以下 | 最后把关进炉气体 |
| 备选 | 水洗喷淋 | 部分尘与可溶物 | 不推荐单独用 | 衍生高 COD 发臭废水 |
分级定了,参数要落得住。除雾器看三件事:断面风速、除雾效率、压降与冲洗周期。折流板耐堵、适合高液量,丝网效率高但怕粘,纤维除雾对细雾好但压降偏高;发酵尾气含蛋白泡沫,通常折流在前、丝网在后,并配定期冲洗。风速取高了会二次夹带,取低了设备变大,折流段常取约 2–4 m/s、丝网段约 1–2 m/s(均为示意)。
过滤器看过滤风速、滤材与清灰方式。含菌丝的干灰仍有轻微粘性,宜选覆膜或防油防水处理滤材、配在线脉冲反吹,过滤风速取偏低值(约 0.8–1.2 m/min,参考),并设压差上下限报警。压降一旦只升不降,说明滤材被糊,需要检查前级除雾是否失效,而不是一味提高反吹压力。
材质与卫生同样要写进规格:湿段接触件用 316L 或防腐涂层,过滤段壳体保温防结露,检修门便于抽出清洗。下表为各级设备的参考参数,均为示意取值,实际以现场检测与正式方案为准。
| 设备 | 关键参数 | 参考取值(示意) | 压降 | 维护周期 |
|---|---|---|---|---|
| 旋风或气液分离 | 进口风速 | 约 15–20 m/s | 约 500–900 Pa | 每班排灰检查 |
| 折流除雾 | 断面风速 | 约 2–4 m/s | 约 200–400 Pa | 约每周冲洗 |
| 丝网或纤维除雾 | 断面风速 | 约 1–2 m/s | 约 300–600 Pa | 约每月检查更换 |
| 调温换热器 | 出口过热度 | 露点以上约 10–20℃ | 约 200–400 Pa | 按季校验温控 |
| 中效过滤 | 过滤风速 | 约 1.0–1.5 m/min | 约 300–600 Pa | 压差报警即反吹 |
| 高效精滤 | 过滤风速、出口颗粒物 | 约 0.8–1.2 m/min、约 5 mg/m³ 以下 | 约 600–1000 Pa | 约 6–12 个月抽检 |
异味要靠彻底氧化解决,典型控制窗口是炉膛温度约 760–850℃、停留时间约 0.75–1.0 秒、VOCs 去除率约 95%–99%(均为示意,视组分与设备型式)。蓄热陶瓷把排出气的热量回收给进气,热回收效率约 90%–95%(参考),这才让"大风量低浓度"的焚烧在经济上成立。三室或旋转式结构、换向周期约 30–120 秒(示意),都要保证不串气——嗅阈值 ppb 级的异味,一点点短路就能被厂界闻到。
预处理与焚烧参数的耦合常被低估。进气带水,炉膛要额外供热把水汽升温,补燃增加;进气带尘,陶瓷孔道堵塞后换热效率下降、床层压差上升,炉温分布变得不均,为保证去除率只能再抬炉温、再烧气。也就是说,前端少做一级,后端要长期用燃气和电费来还,还会叠加堵炉风险。
由于发酵尾气浓度低,多数时间需要补燃维持炉温,因此进气越干、越干净、温度越稳,运行费越可控。建议在炉前把"温度、湿度、颗粒物浓度、压差"四个信号接入控制,与补燃调节联动。下表为焚烧与异味控制的参考参数。
| 参数 | 参考取值(示意) | 预处理不到位时的变化 | 核查方法 |
|---|---|---|---|
| 炉膛温度 | 约 760–850℃ | 高湿拉低、被迫抬设定值 | 多点热电偶 |
| 停留时间 | 约 0.75–1.0 s | 风量衰减后偏离设计 | 风量与炉膛容积核算 |
| VOCs 去除率 | 约 95%–99% | 换向串气后下降 | 进出口同步检测 |
| 热回收效率 | 约 90%–95% | 陶瓷堵塞后下降 | 进出气温差核算 |
| 换向周期 | 约 30–120 s | 阀座积垢导致串气 | 阀位与压差趋势 |
| 补燃量 | 低浓度下常年需要 | 进气带湿带尘时明显上升 | 燃气表与炉温联动 |
把三种典型配置摆在一起算账,结论比较清楚。方案 A 是"仅旋风+焚烧炉",也就是案例里的翻车配置:投资最低,半年堵炉,陶瓷清洗更换、停机与批次扰动全都要摊进年运行成本。方案 B 是"旋风+除雾+调温+分级过滤+焚烧炉",本文推荐:投资高出一截,但压降稳定、补燃可控、无需频繁开炉。方案 C 是"旋风+水洗+除雾+过滤+焚烧炉":前端看似更全,却多出一股高 COD 发臭废水,处置负担长期存在。
按示意估算,A 的初始投资约 比 B 少 40–60 万元(示意),但每年多出的陶瓷清洗、停机与补燃费用,加上一次批次扰动风险,往往一两年就把这点差价吃回去;B 的增量投资主要花在除雾、换热与精滤三段,属于一次性投入、长期受益。这笔账的关键不是设备贵不贵,而是开炉一次的代价太大。下表为三种配置的示意对照。
| 项目 | A 仅旋风 | B 旋风+除雾+调温+过滤 | C 旋风+水洗+除雾+过滤 |
|---|---|---|---|
| 前端投资(示意) | 低 | 约 40–60 万元量级增量 | 中,另需废水设施 |
| 进炉颗粒物 | 约 几十 mg/m³ | 约 5 mg/m³ 以下 | 约 5 mg/m³ 以下 |
| 床层压降趋势 | 半年内升至约 5200 Pa | 稳定约 2000–2400 Pa | 较稳定 |
| 半年堵炉风险 | 高 | 低 | 低 |
| 补燃与电费 | 逐年上升 | 可控 | 可控 |
| 衍生问题 | 陶瓷更换、停机、批次扰动 | 滤材定期更换 | 高 COD 发臭废水 |
| 综合年成本(示意) | 最高 | 最低 | 中,含废水处置 |
最后给一张能直接贴到巡检表上的清单。核心思路是把"半年后开炉"变成"每周看趋势":床层压降、各级过滤压差、进气温度与湿度、进炉颗粒物、换向阀压差,这五组数只要有趋势记录,堵炉在第三个月就会显形,处理成本远低于换陶瓷。带★的是最该设报警或联锁的项。
维护周期也要写死:旋风每班排灰、除雾器每周冲洗、过滤器按压差反吹并约 6–12 个月抽检、停炉必吹扫、湿段保温与防腐每年检查、换向阀密封面按季检查。发酵车间通常连续运行,任何"等大修再说"的拖延,最后都会变成非计划停机。下表为示意清单,具体阈值以正式技术方案为准。
| 类别 | 监测或维护项 | 阈值或周期(参考) | 常见否决 |
|---|---|---|---|
| 压差 | ★床层压降趋势 | 超过初始值约 1.5 倍报警 | 是 |
| 压差 | 除雾与各级过滤压差 | 设上下限报警 | 否 |
| 温湿度 | ★进气温度过热度 | 露点以上约 10–20℃ | 是 |
| 温湿度 | 进气相对湿度 | 连续记录 | 否 |
| 颗粒物 | ★进炉颗粒物浓度 | 约 5 mg/m³ 以下 | 是 |
| 阀门 | 换向阀压差与密封 | 按季检查、无串气 | 否 |
| 停炉 | ★停机吹扫程序 | 每次执行 | 是 |
| 台账 | 压降、炉温、补燃、开炉记录 | 可追溯 | 是 |
A:能烧掉的是有机物,菌丝灰、培养基残渣烧完留下的是无机灰分,不会消失,只会粘在蓄热陶瓷孔道里。再加上高湿带来的冷凝腐蚀和换向阀积垢,半年左右就会表现为压降上升、风量下降。预处理拦的是灰、雾和露点,不是替炉子分解有机物。
A:要。旋风主要拦约 10 微米以上的粗液滴和颗粒,细雾滴与菌丝碎片会稳定穿透。案例里进炉颗粒物仍在约几十 mg/m³ 量级(示意),半年就把上层陶瓷堵了约三成。把进炉颗粒物压到约 5 mg/m³ 以下(参考),压降才能长期稳住。
A:基本不能。必须先除雾、再调温、后精滤:先抬温会把液滴蒸干留下粘性溶质,反而更糊;不过滤就进炉,粉尘照旧堵陶瓷;精滤放在除雾前则会被液滴糊网。旋风减负在最前、精滤把关在最后,这个顺序是物料性质决定的。
A:短期看省事,长期不一定。菌丝与蛋白进喷淋水会形成高 COD、易发臭的废水,等于把气相问题搬进水相,还得配套废水处置。除非厂里已有富余的废水处理能力,否则不推荐把水洗当成发酵尾气的主预处理。
A:盯床层压降趋势。把"超过初始值约 1.5 倍"或"风量掉约 10%"(示意)设成报警线,大约第三个月就会触发,此时做在线反吹或计划清洗代价很小。只装压差表不设趋势报警,往往要等发酵罐背压报警才被发现。
A:停炉降温是冷凝腐蚀最集中的时刻,湿气滞留在壳体、阀体和保温层里,会加速锈蚀、让残灰吸湿板结,下次开机压差直接偏高。把"停机吹扫+湿段保温伴热"写进操作规程,比事后除锈划算得多。
作者:环保固废技术编辑组
免责说明:本文中的参数取值、价格与成本数据为行业参考与工程示意估算,不同工况差异较大,具体选型请以现场检测数据和正式技术方案为准。
河南郑州国家高新技术产业开发区
服务热线:158-9013-7611
邮箱: zzphkj@163.com
 抖音观看现场案例
 扫码联系微信客服
© 版权所有:郑州朴华科技有限公司 · 备案号:豫ICP备09041880号-2 营业执照: 郑州朴华科技有限公司 网站地图